I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MORE
 Casa / Novità / Novità del settore / Ingegneria per riscaldatori a combustione: progettazione, metallurgia dei tubi e consegna EPC
2026-10-09
Un riscaldatore per distillazione sotto vuoto può trasferire il suo bilancio termico sulla carta e comunque rigonfiare i tubi entro due anni. La cifra del dazio era corretta. Ciò che ha fallito è stata una decisione presa in un’altra disciplina: un limite di flusso aumentato per risparmiare superficie, una distanza tra i bruciatori ridotta per adattarsi alla trama, un supporto del tubo spostato per semplificare la fabbricazione.
Quindi ecco la risposta breve prima dei dettagli. La progettazione di un riscaldatore alimentato è un esercizio di accoppiamento, non un calcolo termico. I limiti di funzionamento del processo, metallurgia della bobina, struttura meccanica, controllo della combustione e trasporto devono essere vicini, perché il più debole di essi determina l'intervallo di manutenzione.
Quando un riscaldatore viene acquistato con classificazione termica e hardware collegato, i divari tra le discipline riappaiono in seguito come punti caldi. È necessario sviluppare in parallelo sei flussi di ingegneria, ciascuno dei quali produce informazioni da cui dipendono gli altri.
| Flusso | Risultati tipici | Modalità di errore se sottoingegnerizzata |
|---|---|---|
| Progettazione termica e di processo | Bilancio termico, disposizione della batteria, profilo di flusso, calcoli di tiraggio e portata | Coke, punti caldi, durata breve della bobina |
| Metallurgia delle bobine e produzione di tubi | Selezione delle leghe, fusione centrifuga, procedimenti di saldatura, tolleranze dimensionali | Rottura per scorrimento viscoso, cementazione, assottigliamento delle pareti |
| Meccanici, strutturali e refrattari | Involucri, supporti, giunti di dilatazione, carpenteria metallica e condotti, progettazione eolica e sismica | Crepe, perdite, danni da vibrazioni |
| Combustione e controlli | Selezione e spaziatura dei bruciatori, rapporto aria/combustibile, controllo del tiraggio e della temperatura, interblocchi | Impatto della fiamma, postcombustione, funzionamento instabile |
| Fabbricazione, ispezione e QA | Saldature, trattamenti termici post saldatura, CND, collaudi idrostatici, controllo dimensionale | Rilavorazione del sito, avvio ritardato |
| Trasporto e montaggio | Modularizzazione, punti di sollevamento, spedizione roll-on/roll-off, sequenza di montaggio in cantiere | Moduli danneggiati, gru inattive, slittamento del programma |
La sequenza conta tanto quanto il contenuto: il layout della bobina alimenta la progettazione meccanica e la progettazione meccanica alimenta i limiti di trasporto. Nei progetti suddivisi tra diversi appaltatori, lo spazio tra questi flussi è dove risiedono i problemi.
Il dovere dimensiona il riscaldatore; il flusso decide quanto dura. Il flusso radiante medio è quello indicato nella scheda tecnica, ma il tubo che si guasta per primo si trova nella zona del flusso di picco, solitamente accanto ai bruciatori o in corrispondenza dei tubi schermati dove inizia la sezione radiante.
La buona pratica mantiene il rapporto picco-medio tra circa 1,3 e 2,0 a seconda del servizio, e mantiene il picco al di sotto di un limite che è molto più basso per i servizi di vuoto, coking e residui rispetto ai flussi puliti e ad alta velocità. La velocità di cokefazione e il danno da scorrimento viscoso aumentano bruscamente con la temperatura del tubo metallico, quindi un piccolo eccesso locale consuma tranquillamente anni di tiratura.
La velocità di massa è la leva che abbassa la temperatura della parete senza modificare il servizio. Due bobine con la stessa superficie possono funzionare a temperature di parete molto diverse se le loro velocità interne differiscono, e quella più lenta di solito sembra più economica nel preventivo.
La nostra nota su selezione di riscaldatori a combustione e applicazioni ingegneristiche nell'industria petrolchimica copre tale logica di selezione in modo più approfondito.
La selezione della lega viene inquadrata come una questione di temperatura. È anche una questione di carburazione, corrosione e saldabilità.
La fusione centrifuga conferisce ai tubi del reformer, del cracking e delle serpentine radianti una struttura a grana colonnare con una migliore resistenza allo scorrimento viscoso rispetto alla fusione statica, motivo per cui domina il servizio ad alta temperatura. Le selezioni tipiche vanno dall'acciaio al carbonio e 1,25Cr–2,25Cr a temperature moderate, al 9Cr–1Mo per l'idroprocessamento e il reforming con vapore, fino ai gradi austenitici come 347H e le leghe modificate HP dove le temperature del metallo superano circa 900 °C.
I dettagli che decidono se la metallurgia sopravvive sono meno visibili: procedura di saldatura e trattamento termico post-saldatura per il materiale 9Cr, tolleranza sullo spessore della parete e sull'ovalità e pulizia del foro. Una piccola percentuale della variazione dello spessore della parete modifica sia lo stress che il trasferimento di calore e, sui tubi riempiti di catalizzatore, modifica la caduta di pressione dell'intero reattore.
 Tubo di cracking personalizzato per forni a serpentina radiante Tubo di ricambio a serpentina radiante per forni di cracking ad alta temperatura; lo spessore della parete, l'ovalizzazione, la pulizia del foro e i dettagli della saldatura influenzano lo stress, il trasferimento di calore e gli intervalli di spegnimento. Visualizza il prodotto →
In caso di rottura o sostituzione della serpentina radiante, il tubo non è un accessorio del riscaldatore. È il componente che definisce l'intervallo di spegnimento.
I riscaldatori delle raffinerie appaiono simili sui disegni in elevazione e si comportano in modo molto diverso durante il servizio.
 Riscaldatore a combustione personalizzata per ADU e VDU Progettato per la distillazione atmosferica e sotto vuoto, questo riscaldatore offre un riscaldamento multizona uniforme, un'elevata efficienza termica e una struttura resistente alla corrosione per il preriscaldamento del greggio di raffineria. Visualizza il prodotto →
In ogni caso l'ingegnere di processo imposta l'inviluppo di flusso e velocità e l'ingegnere meccanico deve fornire una bobina che lo sostenga senza un'eccessiva caduta di pressione.
I riscaldatori chimici spingono maggiormente gli stessi componenti. I forni per il cracking dell'etilene funzionano con temperature di uscita della bobina nell'ordine di 800-870 °C con tempi di residenza brevi, il che significa flusso elevato, tubi ad alta lega e disposizioni del bruciatore che mantengono un profilo termico uniforme lungo la bobina. Le unità di stirene aggiungono un surriscaldatore di vapore, le unità di deidrogenazione del propano e di conversione dell'olefina necessitano di calore di reazione fornito con un profilo controllato, mentre i riformatori di idrogeno dipendono dall'uniformità della temperatura delle pareti del tubo nell'intera scatola radiante.
 Forno di cracking dell'etilene personalizzato per la pirolisi degli idrocarburi Per la produzione di etilene mediante cracking con vapore, dotato di sezioni radianti e convettive ottimizzate e bruciatori avanzati per un calore ad alta temperatura preciso e uniforme. Visualizza il prodotto →
La lezione ingegneristica è che l'uniformità del flusso è un risultato a sé stante, dimostrato nella fase di disposizione del bruciatore piuttosto che scoperto al momento della messa in servizio.
Una volta definito il progetto termico, tre questioni meccaniche decidono se sopravviverà in servizio.
L'accessibilità appartiene a questo elenco. Se un tubo non può essere sostituito senza tagliare un elemento strutturale, il riscaldatore costerà in vent’anni più di quanto risparmiato all’acquisto.
La fase finale di progettazione spesso determina la pianificazione. Le sezioni radianti e i moduli di convezione sono fabbricati in officina per quanto consentito dal trasporto, che sposta la saldatura, il trattamento termico post-saldatura, i test non distruttivi e i test idrostatici in un ambiente controllato invece che in un sito.
I limiti di trasporto sono veri e propri vincoli di progettazione. Una base di attrezzature pesanti di circa 40.000 m² con un capannone di assemblaggio di 20.000 m² e una capacità di sollevamento di 150 t stabilisce il limite superiore del peso del modulo; un molo roll-on/roll-off dedicato, lungo circa 200 m con una profondità d'acqua di 8 m e valutato per 50.000 t di movimenti roll-on, stabilisce il limite superiore della dimensione del modulo per la consegna all'estero. Questi numeri appartengono alla revisione del progetto meccanico, non a un preventivo di spedizione emesso tre mesi dopo.
Un riscaldatore che ha superato il test delle prestazioni può ancora guastarsi nel primo anno e le cause sono raramente esotiche.
Figura 2: suddivisione illustrativa tratta dall'esperienza operativa, offerta come spunto per la revisione piuttosto che come affermazione statistica. La regolazione del bruciatore, la regolazione dell'ossigeno e il controllo del tiraggio rappresentano la maggior parte dei problemi iniziali e tutti e tre sono attività di messa in servizio piuttosto che difetti di progettazione. Il danno al tubo è al secondo posto perché è lì che finalmente compaiono i precedenti compromessi su flusso, lega e velocità. La risposta pratica è un’indagine strutturata sugli hot spot nelle prime settimane di funzionamento, ripetuta dopo il primo arresto programmato.
Prima di rilasciare un ordine di riscaldamento acceso, chiedi a ciascuna di queste risposte per iscritto anziché negli appunti della riunione.
No. Il dovere imposta la quantità di calore trasferito; il flusso e l'area della superficie determinano la dimensione della scatola. Accettare un flusso più elevato riduce la superficie e i costi iniziali e normalmente riduce il periodo tra il decoking o la sostituzione del tubo.
Ogni volta che il processo può depositare materiale sulla parete del tubo, come nei servizi di distillazione sotto vuoto, coking e residui, o quando la temperatura di uscita è vicina al limite di scorrimento della lega. I flussi puliti e ad alta velocità tollerano picchi più elevati.
È sufficiente che il normale squilibrio del flusso, un cambio del bruciatore e una modesta variazione dell'alimentazione non possano spingere la temperatura del tubo metallico oltre il valore di progetto. Su un tubo in lega fusa, il margine misurato in decine di gradi non è conservativo.
Profili di flusso, calcoli di velocità, documentazione di leghe e saldature, registri di ispezione e un piano di trasporto confrontati con i limiti reali di sollevamento e spedizione.
La progettazione di un riscaldatore non è un calcolo ripetuto su scala più ampia. Si tratta di una catena di decisioni in cui le risposte termiche, metallurgiche, meccaniche e logistiche devono concordare prima dell’inizio della fabbricazione e dove l’opzione più economica su ogni singolo collegamento tende a riapparire in seguito come costo operativo.
Se stai specificando un nuovo riscaldatore, una sostituzione della bobina o un rinnovamento, invia al nostro team di ingegneri il compito, il servizio e il percorso di trasporto , e ti diremo quale link probabilmente governerà il tuo progetto.
I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MOREUna bobina radiante che si guasta al mese 18 invece che al quinto anno fa molto di più che interrompere la produzione di etilene. Impone un arresto non pianificato, il sollevamento della gru e u...
READ MORELa sezione di convezione di un riscaldatore è il punto in cui si vince o si perde l'efficienza termica. I gas di combustione lasciano la sezione radiante a 400–650 °C, trasportando fino...
READ MOREDopo tre anni di utilizzo di un'unità di cokefazione ritardata, la temperatura di uscita dei gas di scarico di un riscaldatore acceso era passata da 180 °C a 246 °C. I bruciatori erano rego...
READ MORE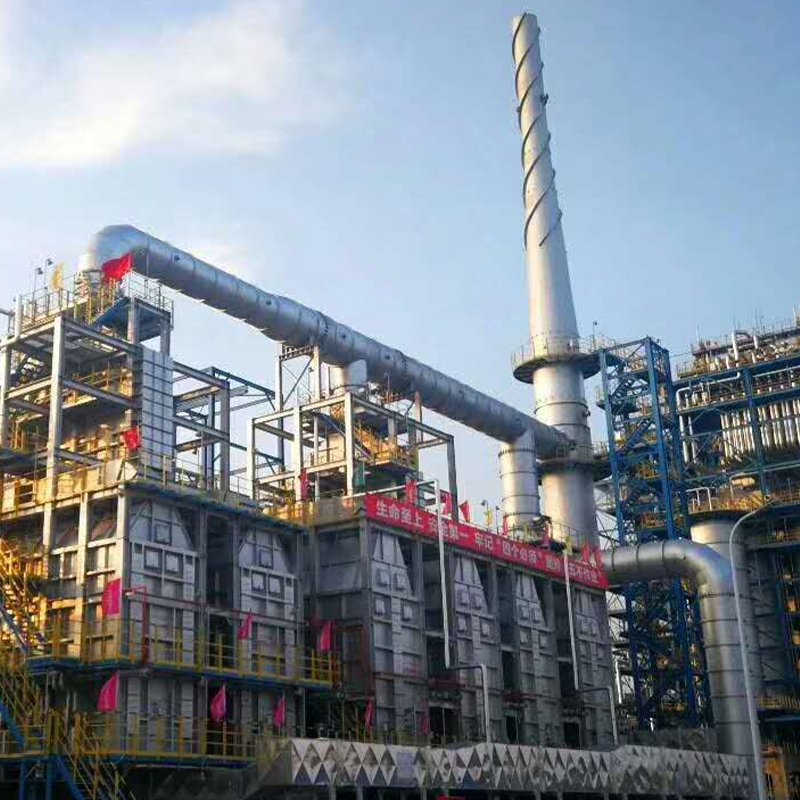
Il nostro riscaldatore per idrocracking dei residui è progettato per un riscaldamento efficiente nei processi di idrofinazione del petrolio pesante. Fornisce un controllo preciso della temperatura,...
See Details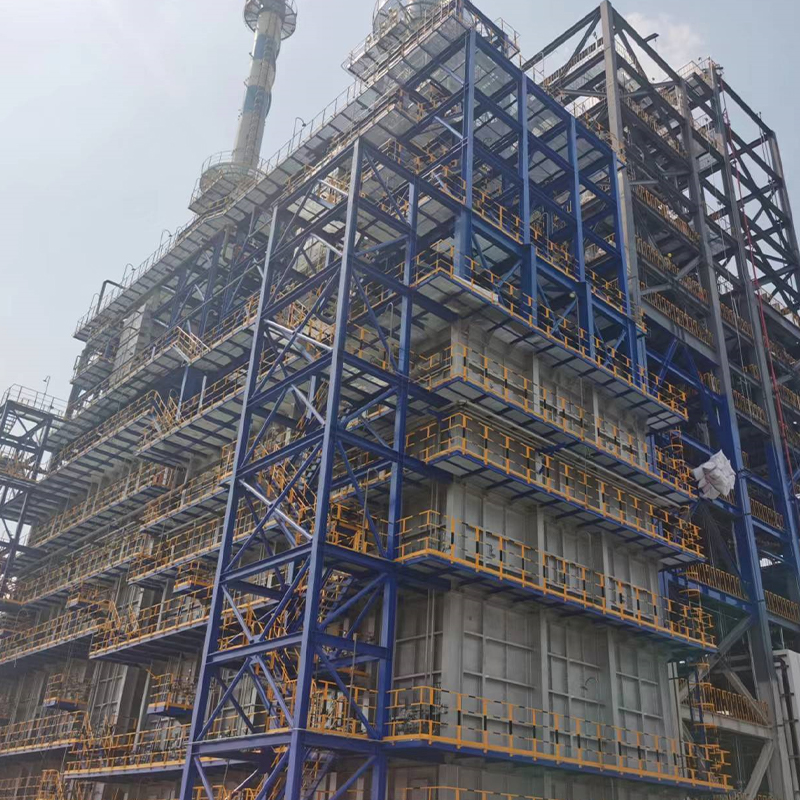
Il forno di deidrogenazione del propano (furnace PDH) è specificamente progettato per fornire calore stabile ad alta temperatura per i processi di deidrogenazione del propano negli impianti petrolc...
See Details
Il nostro riscaldatore a cokefazione ritardata è progettato specificatamente per il riscaldamento efficiente di residui pesanti nelle unità di cokefazione ritardata. Fornendo un riscaldamento preci...
See Details
Il nostro riscaldatore per unità di visbreaking è progettato per il riscaldamento efficiente di materie prime idrocarburiche pesanti nei processi di riduzione della viscosità e cracking. Fornendo u...
See Details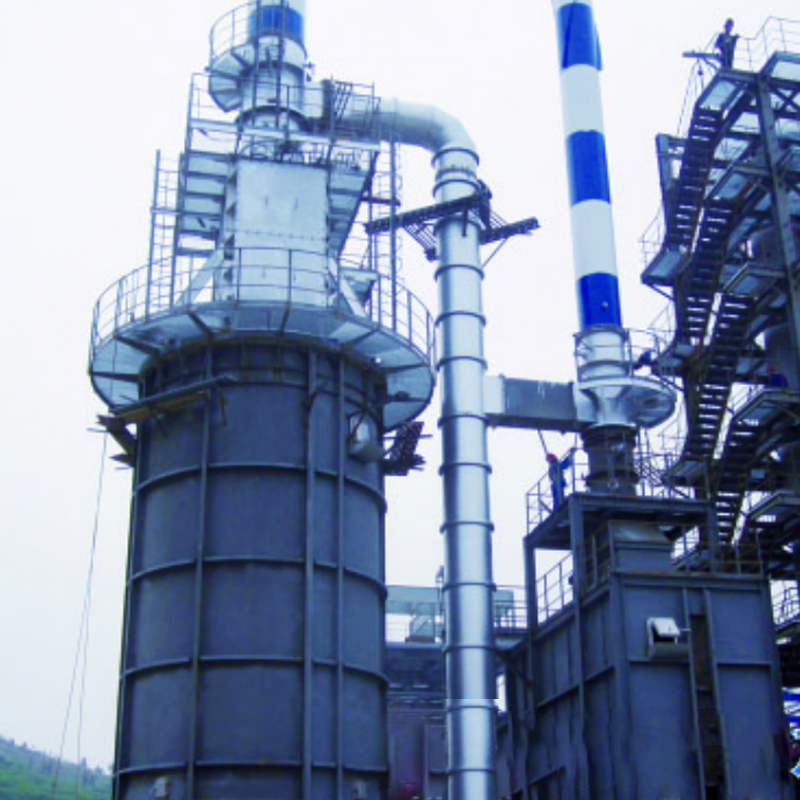
Il nostro forno di alimentazione per idrotrattamento è progettato per fornire un riscaldamento preciso e stabile per le materie prime che entrano nei reattori di idrogenazione. Garantendo un preris...
See Details
Il nostro riscaldatore a fuoco per ADU e VDU è progettato per il riscaldamento affidabile ed efficiente del petrolio greggio nei processi di distillazione sia atmosferica che sotto vuoto. Progettat...
See DetailsTelefono
+86 189 5262 7611
+86-(0)523 8498 2299
Indirizzo
No.20, Fuyang Road, città di Jingjiang, provincia di Jiangsu, Cina
Media