I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MORE
 Casa / Novità / Novità del settore / Sezione di convezione nei riscaldatori a fuoco: progettazione, efficienza e manutenzione
2026-09-11
Dopo tre anni di utilizzo di un'unità di cokefazione ritardata, la temperatura di uscita dei gas di scarico di un riscaldatore acceso era passata da 180 °C a 246 °C. I bruciatori erano regolati e i tubi radianti sembravano integri, ma il consumo di gas combustibile era aumentato di quasi il 4%. Il problema è stato riscontrato laddove gli operatori spesso si guardano negli ultimi: la sezione convezione. I tubi alettati erano ricoperti da uno strato duro di sale e cenere e un rivestimento danneggiato dietro il fascio lasciava che i gas di scarico caldi bypassassero completamente i tubi.
La sezione di convezione fornisce normalmente dal 25 al 35% del carico di processo totale di un riscaldatore acceso. Quando le sue prestazioni peggiorano, l'efficienza diminuisce, i costi del carburante aumentano e la prossima inversione di tendenza diventa più urgente. Questo articolo spiega cosa fa la sezione convezione, come è progettata, perché controlla l'efficienza del riscaldatore e cosa controllare prima di acquistare un nuovo pacchetto.
In un riscaldatore cilindrico verticale, la sezione di convezione si trova direttamente sopra la sezione radiante. In un riscaldatore di tipo cabina, si trova un'estremità della scatola radiante. Entrambi i layout fanno passare i gas di combustione caldi attraverso una serie di tubi orizzontali e il fluido di processo all'interno di tali tubi assorbe il calore attraverso la parete del tubo. Poiché la temperatura dei fumi che entrano nella sezione convettiva è già molto al di sotto della temperatura della fiamma, la modalità dominante di trasferimento del calore cambia da irraggiamento a convezione forzata.
Le superfici estesi vengono normalmente utilizzate per compensare il minore coefficiente di scambio termico lato gas. La tabella seguente mette a confronto le condizioni di lavoro nelle due sezioni di un tipico riscaldatore di raffineria.
| Parametro | Sezione radiante | Sezione convezione |
|---|---|---|
| Temperatura dei fumi | 950–1100 °C nella zona della fiamma | Ingresso 650–800 °C; Uscita 150–250 °C |
| Modalità di scambio termico dominante | Radiazione termica | Convezione con una certa radiazione |
| Superficie tipica del tubo | Tubo nudo e liscio | Alettati, borchiati o nudi |
| Quota del dazio totale | 60-70%. | 25-35%. |
| Principali rischi operativi | Surriscaldamento e scorrimento | Incrostazioni e corrosione a freddo |
Il coefficiente di trasferimento termico lato gas per un tubo nudo nella sezione di convezione è basso, circa da 15 a 30 W/(m²·K), mentre il coefficiente lato processo solitamente è molte volte superiore, soprattutto quando il fluido bolle. La resistenza limite si trova quindi quasi sempre sul lato fumi del tubo.
I tubi alettati e chiodati risolvono questo problema moltiplicando l'area esterna. Le alette seghettate con una densità da 4 a 5 alette per pollice, o da circa 157 a 197 alette per metro, aumentano la superficie esterna da cinque a dieci volte rispetto a un tubo nudo dello stesso diametro. Il grafico seguente mostra un tipico profilo di temperatura dei fumi attraverso una sezione di convezione a tre giri di fumo.
Il passaggio più caldo, più vicino alla sezione radiante, gestisce il flusso di processo che necessita della temperatura più elevata. I passaggi del raffreddatore recuperano il calore per servizi a temperatura più bassa come la generazione di vapore, il surriscaldamento del vapore di diluizione e il preriscaldamento dell'alimentazione. Questa disposizione in controcorrente mantiene un'utile differenza di temperatura in ogni passaggio.
API 560 fornisce il quadro di progettazione utilizzato per la maggior parte dei riscaldatori alimentati nelle raffinerie e nei servizi petrolchimici. La sezione convettiva non può essere dimensionata isolatamente: profondità del fascio, geometria delle alette e tiraggio richiesto devono essere stabilità insieme, perché ognuno influenza gli altri.
I controlli critici riguardano la caduta di pressione dei gas di scarico, la velocità del gas, la temperatura del metallo del tubo e il materiale delle alette. Un tipico riscaldatore mantiene la caduta di pressione della sezione di convezione tra 3 e 10 mbar o tra 30 e 100 mm H₂O. Un fascio più profondo recupera più calore ma richiede una maggiore capacità di ventilazione del camino o di tiraggio indotto. La velocità del gas alla velocità di accensione più bassa dovrebbe rimanere al di sopra di circa 4,5 m/s per prevenire la sedimentazione delle ceneri e al di sotto di 15-20 m/s per evitare erosione e vibrazioni indotte dal flusso. La temperatura del metallo del tubo all'estremità fredda deve rimanere al di sopra del punto di rugiada dell'acido solforico quando è presente lo zolfo; altrimenti il file inferiore e l'involucro si corrodono rapidamente. Il materiale delle alette segue la temperatura locale del gas: alette in lega all'estremità calda, alette in acciaio al carbonio all'estremità fredda e talvolta tubi nudi dove l'erosione o l'accesso per la pulizia è fondamentale.
Una pratica lista di controllo ingegneristico è simile alla seguente:
La regola pratica nella progettazione di riscaldatori a combustione è che una riduzione di 22 °C della temperatura di uscita dei fumi aggiunge circa un punto percentuale di efficienza. L'abbassamento della portata da 250 °C a 170 °C vale quindi circa il 3,5%. Su un riscaldatore da 100 MW, ovvero 3,5 MW di carburante, un risparmio significativo in un anno di funzionamento continuo.
Le superfici estese rendono possibile una temperatura di uscita così bassa senza un involucro enorme, come mostra il grafico sulla barra qui sotto.
I tubi alettati aumentano la superficie ma allungano anche il percorso del gas e aumentano la caduta di pressione. Scegliere tra tubi nudi, borchiati e alettati in ogni passaggio è un compromesso economico tra superficie, tiraggio, accesso per la pulizia e tolleranza alla corrosione.
L'incrostazione è il problema operativo più persistente della sezione di convezione. I depositi funzionano come uno strato isolante, quindi la temperatura di uscita dei fumi aumenta e il processo riceve meno calore. Allo stesso tempo, lo strato di deposito riduce l'area di flusso aperto e aumenta la perdita di tiraggio. Nei casi più gravi, il riscaldatore non può raggiungere la velocità di accensione prevista.
Di seguito sono riportate le principali causa di incrostazione della sezione convettiva. La qualità del combustibile, le prestazioni del bruciatore e il riporto del processo sono tutti fattori che contribuiscono e la distribuzione varia da unità a unità.
Il controllo delle incrostazioni inizia con la regolazione della combustione e la gestione del carburante, ma è comunque necessaria una pulizia regolare. La tabella seguente riassume le modalità più comunemente utilizzate nella gestione degli impianti.
| Metodo di pulizia | Più adatto per | Frequenza tipica |
|---|---|---|
| Soffiaggio fuligine a vapore online | Depositi leggeri di cenere o vendita | Da settimanale a mensile |
| Soffiaggio fuligine ad aria ad alta pressione | Fuliggine proveniente da combustibili liquidi o solidi | Ciclo giornaliero o continuo |
| Idrosabbiatura offline | Depositi duri e spessi | Ogni svolta |
| Pulizia chimica | Depositi specializzati come sali o coke | Secondo necessità |
Ogni riscaldatore in una raffineria o in un sito petrolchimico ha una sezione di convezione, ma ogni servizio impone una progettazione diversa. In un riscaldatore per distillazione del greggio e sotto vuoto, la sezione di convezione preriscalda il petrolio greggio e talvolta solleva vapore. In un forno per il cracking dell'etilene, esso contiene tipicamente una bobina di preriscaldamento dell'alimentazione di idrocarburi, bobina di surriscaldamento del vapore di diluizione e un banco di vapore ad alta pressione. Nei reformer a idrogeno e DRI, la sezione di convezione determina il consumo energetico complessivo dell'unità recuperando il calore per il vapore e il preriscaldamento dell'alimentazione.
Per il servizio delle unità grezze, la scelta del tipo di alette e la decisione di includere serpentine a vapore dominano la discussione ingegneristica. Un fornitore con esperienza in questi compromessi può ridurre il rischio del progetto e migliorare il risultato operativo.
 Riscaldatore a fuoco per distillazione atmosferica e sotto vuoto Questo riscaldatore risolve i compromessi tra tipo di alette e serpentina di vapore nel servizio grezzo, offrendo un riscaldamento multizona uniforme e un'elevata efficienza termica per supportare una separazione stabile ADU/VDU riducendo al contempo il rischio operativo. Visualizza il prodotto →
I riscaldatori petrolchimici aggiungono un ulteriore livello di complessità perché diverse bobine devono condividere lo stesso percorso dei gas di scarico. Principio alla base selezione di riscaldatori a combustione e applicazioni ingegneristiche nell'industria petrolchimica Spiegare come gli operatori bilanciano la temperatura della bobina, la richiesta di vapore e l'economia del forno in questi servizi.
I forni per il cracking dell'etilene sono l'esempio più impegnativo. Le loro sezioni di convezione gestiscono gas crackizzato, vapore di diluizione e bobine di generazione di vapore in un'unica disposizione compatta e la selezione della lega è determinata da temperatura operativa severa.
 Forno di cracking dell'etilene per pirolisi Date le severe richieste di leghe nelle sezioni a convezione dell'etilene, il controllo preciso della temperatura di questo forno e il design ottimizzato per radiante/convezione aiutano a mantenere la consistenza e la resa della fessurazione durante il funzionamento continuo ad alta temperatura. Visualizza il prodotto →
Sia che tu stia sostituendo un fascio danneggiato o aggiungendo capacità di generazione di vapore, si applicano gli stessi controlli.
La maggior parte delle sezioni di convezione vengono fornite come moduli fabbricati in officina, compresi tubi, collettori, isolamento e involucro. Questo approccio riduce i tempi di costruzione del sito e migliora la qualità della saldatura, poiché il pesante lavoro di assemblaggio viene eseguito in condizioni controllate. Quando il modulo viene sollevato in posizione, i collegamenti alla sezione radiante e al camino del riscaldatore esistente devono sopportare la dilatazione termica e rimanere a tenuta di gas.
 Modulo di sezione a convezione fabbricato in officina Questa sezione di convezione modulare è costruita per la fabbricazione controllata in officina e un facile sollevamento del sito, con leghe durevoli e design personalizzabile per adattarsi all'espansione termica e mantenere le connessioni a tenuta di gas durante l'installazione. Visualizza il prodotto →
La logistica è altrettanto importante. Un modulo con sezione di convezione di grandi dimensioni è un carico pesante e di larghezza eccessiva, pertanto il percorso di trasporto, il metodo di sollevamento e il piano di movimentazione del sito meritano lo stesso esame accurato della progettazione termica. Un produttore in grado di gestire sia la fabbricazione che il trasporto pesante riduce il rischio di ritardi nella pianificazione. Per una valutazione o un preventivo specifico per un progetto, puoi farlo contattare il team di ingegneri Tuopu con la scheda tecnica del riscaldatore.
Le alette moltiplicano da cinque a dieci volte la superficie di scambio termico esterno, compensando così il basso coefficiente di scambio termico sul lato dei fumi. Senza alette, la sezione di convezione dovrebbe essere molte volte più grande per recuperare la stessa quantità di calore.
Per un riscaldatore efficiente e ben mantenuto, la temperatura di uscita è generalmente compresa tra 150 e 200 °C. Quando il carburante è ricco di zolfo, l'uscita viene mantenuta al di sopra del punto di rugiada acida, spesso intorno a 250-300 °C, oppure l'estremità fredda è realizzata in materiale resistente alla corrosione.
Le incrostazioni aumentano la temperatura di uscita dei fumi. Poiché ogni aumento di temperatura di 22 °C costa circa un punto percentuale di efficienza, un aumento di 50 °C riduce l’efficienza di circa il 2,3%, il che si traduce direttamente in un ulteriore consumo di carburante.
SÌ. I riscaldatori esistenti spesso ricevono un nuovo modulo della sezione di convezione mantenendo la scatola radiante, i bruciatori e il camino. Si tratta di un percorso di rinnovamento comune, a condizione che la struttura e le fondazioni abbiano una vita residua sufficiente e che la caduta di pressione del nuovo pacchetto rientri nei limiti del progetto disponibile.
I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MOREUna bobina radiante che si guasta al mese 18 invece che al quinto anno fa molto di più che interrompere la produzione di etilene. Impone un arresto non pianificato, il sollevamento della gru e u...
READ MORELa sezione di convezione di un riscaldatore è il punto in cui si vince o si perde l'efficienza termica. I gas di combustione lasciano la sezione radiante a 400–650 °C, trasportando fino...
READ MOREDopo tre anni di utilizzo di un'unità di cokefazione ritardata, la temperatura di uscita dei gas di scarico di un riscaldatore acceso era passata da 180 °C a 246 °C. I bruciatori erano rego...
READ MORE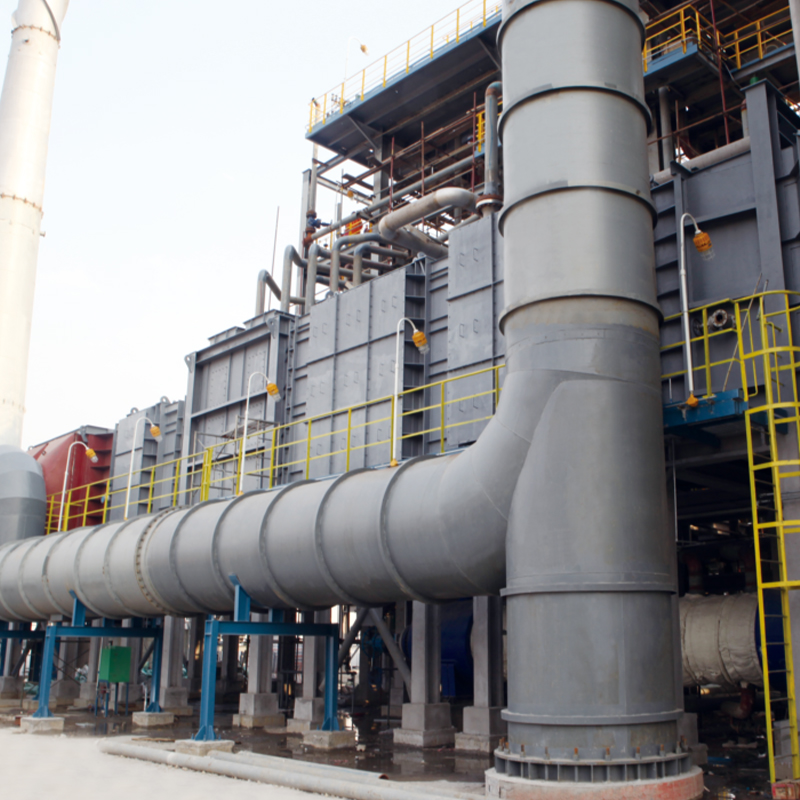
La serie di accessori per forni fornisce componenti essenziali che garantiscono il funzionamento sicuro, efficiente e affidabile dei forni industriali. Dai bruciatori e termocoppie ai supporti refr...
See Details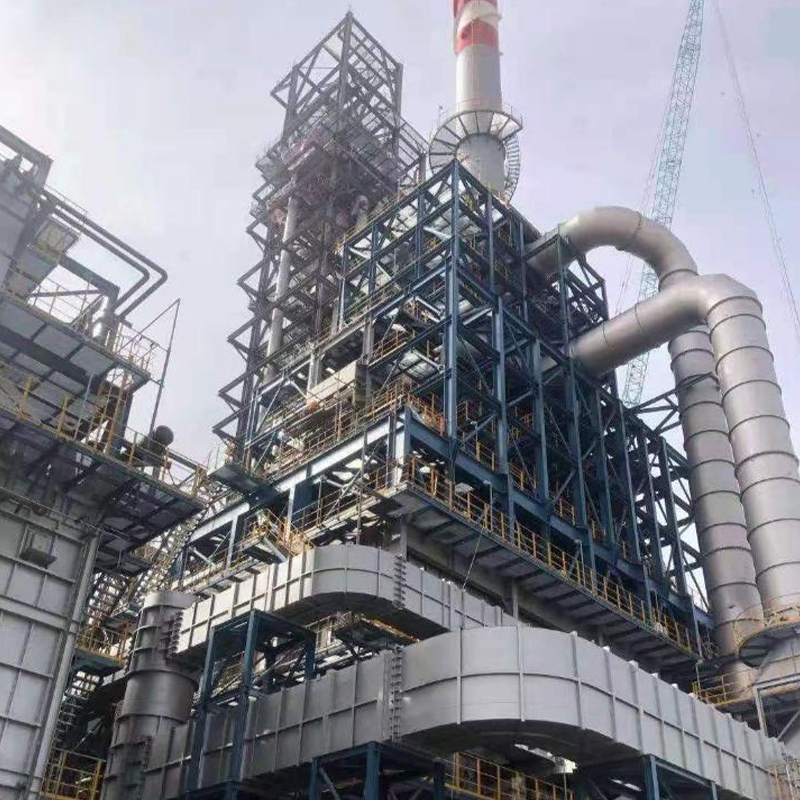
Il nostro riscaldatore a fuoco Reforming quattro in uno è una soluzione di riscaldamento avanzata e ad alta efficienza progettata per le moderne operazioni di raffinazione del petrolio e di trattam...
See Details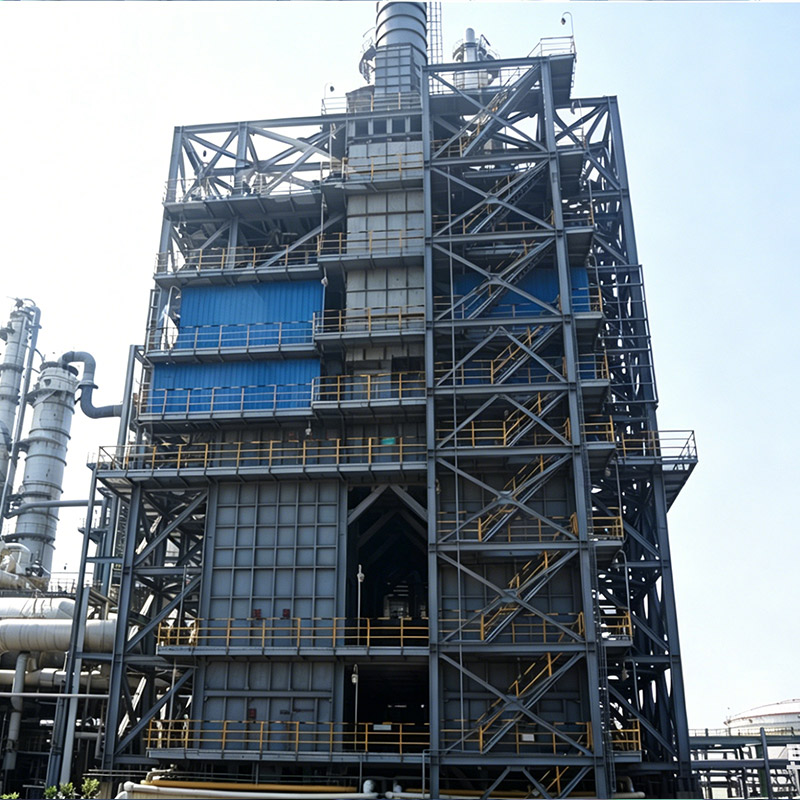
I surriscaldatori di vapore per stirene sono sistemi di forni critici negli impianti di deidrogenazione dell'etilbenzene che riscaldano il vapore a temperature elevate, spesso superiori a 800°...
See Details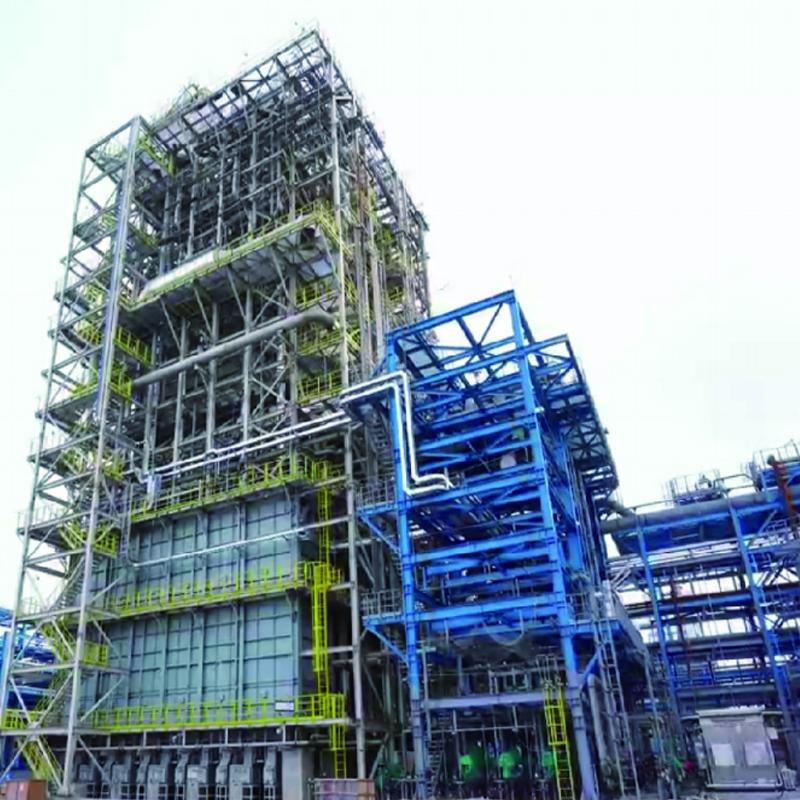
Il forno di cracking dell'etilene è un forno industriale ad alte prestazioni progettato per la produzione di etilene tramite pirolisi di idrocarburi. Il forno fornisce il calore ad alta temper...
See Details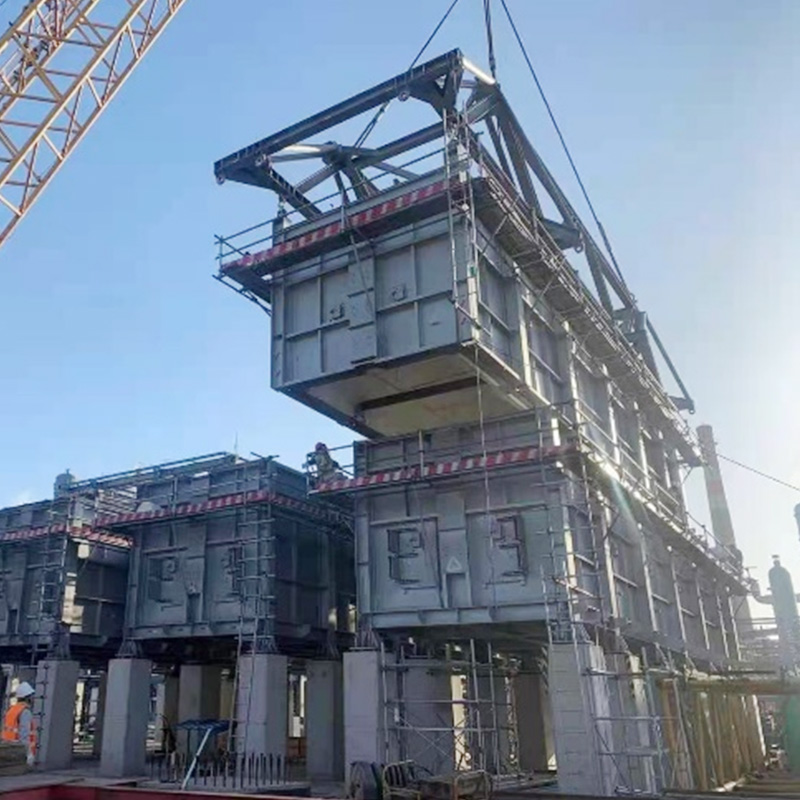
Utilizzo di COMMOS e PID intelligente per la progettazione collaborativa bidimensionale, raggiungendo un livello di consegna digitale.
See Details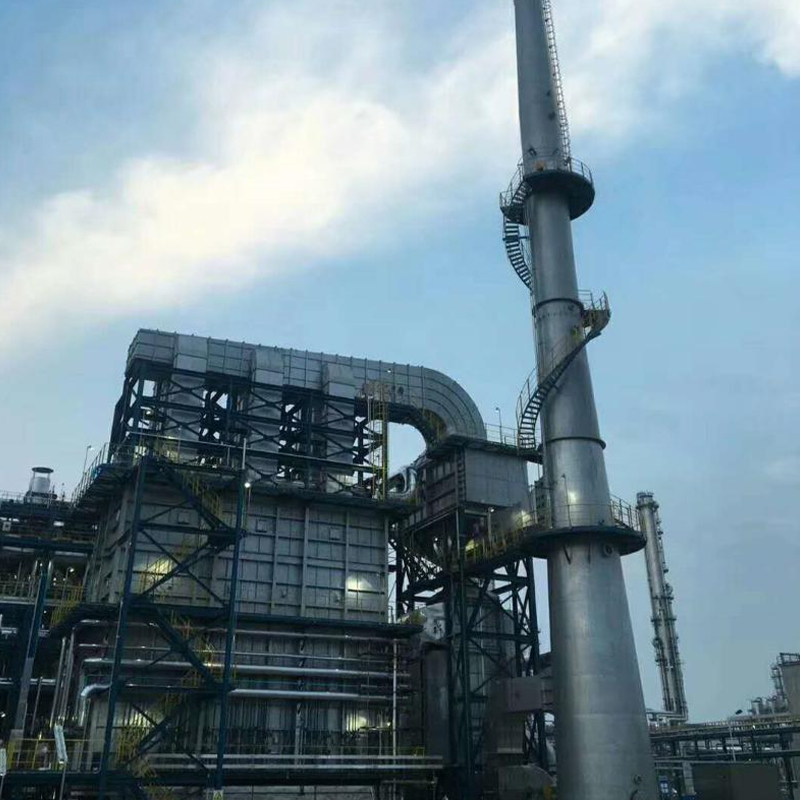
Utilizzato in vari processi di conversione dell'olefina, il riscaldatore a combustione di conversione dell'olefina fornisce un apporto di calore affidabile e uniforme necessario per reazi...
See DetailsTelefono
+86 189 5262 7611
+86-(0)523 8498 2299
Indirizzo
No.20, Fuyang Road, città di Jingjiang, provincia di Jiangsu, Cina
Media