I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MORE
 Casa / Novità / Novità del settore / Sezione di convezione nei riscaldatori a fuoco: progettazione, efficienza e manutenzione
2026-09-18
La sezione di convezione di un riscaldatore è il punto in cui si vince o si perde l'efficienza termica. I gas di combustione lasciano la sezione radiante a 400–650 °C, trasportando fino al 35% del calore rilasciato dal combustibile. Una sezione di convezione adeguatamente progettata recupera la maggior parte del calore e lo restituisce al processo; uno mal progettato o sporco aumenta silenziosamente le bollette del carburante per l'intera vita dell'unità. La conclusione in anticipo: la sezione di convezione decide se un riscaldatore funziona al 65% o al 90% di efficienza e merita la stessa attenzione progettuale della scatola radiante.
Questo articolo spiega cos'è la sezione di convezione, come funziona il trasferimento di calore al suo interno, i parametri di progettazione che contano, l'efficienza che acquista, le modalità di guasto che puniscono la negligenza e cosa considerare quando si acquista un modulo di convezione nuovo o sostitutivo.
La sezione convettiva è il banco di tubi scambiatori di calore posto sopra o a valle della sezione radiante, all'interno della parte superiore della struttura del generatore. Nei riscaldatori cilindrici verticali è posizionato sopra la sezione radiante; nei box riscaldatori a cabina occupa il vano superiore, dove i fumi fluiscono attraverso le file di tubi. Gli ingegneri la chiamano spesso scatola di convezione.
I fumi in uscita dalla sezione radiante sono ancora caldi, ma la loro temperatura è troppo bassa per un efficace scambio termico radiante. Nella sezione convettiva il calore si muove principalmente per convezione forzata: i gas caldi della combustione fluiscono attraverso i tubi. Superfici estese come alette o perni moltiplicano l'area esterna per un fattore 5-10, compensando il coefficiente di trasferimento termico inferiore del flusso di gas convettivo.
Il banco di convezione è solitamente un gruppo multicircuito piuttosto che un singolo scambiatore. Può preriscaldare e vaporizzare l'alimentazione di processo, surriscaldare il vapore, generare vapore e, nei riformatori di vapore e nei forni per etilene, surriscaldare il vapore di diluizione, il tutto all'interno di un'unica scatola compatta.
 Forno di cracking dell'etilene per pirolisi ad alto rendimento Questo forno fornisce calore ad alta temperatura preciso e uniforme per il cracking di idrocarburi, supportando una produzione efficiente di etilene con una gestione flessibile delle materie prime e un design robusto per il funzionamento continuo. Visualizza il prodotto →
Il cracking dell'etilene è un buon esempio di quanto possa essere impegnativo questo servizio. La materia prima deve essere completamente vaporizzata e surriscaldata prima di entrare nelle serpentine radianti e una cottura eccessiva localizzata in qualsiasi circuito di convezione modifica la distribuzione del flusso e impone uno spegnimento prematuro.
Nelle condizioni di progetto, i fumi entrano nella sezione di convezione a circa 500–700 °C ed escono a 150–250 °C. Il carico assorbito nella sezione convettiva rappresenta tipicamente il 20–30% del calore totale assorbito. In un riscaldatore funzionante all'88% di efficienza, la sezione radiante assorbe circa il 58% del carburante in ingresso, la sezione convettiva circa il 29% e il resto viene perso come perdite nel camino e nell'involucro.
I tubi a superficie estesa rendono questo recupero economico. Un'aletta seghettata saldata a un tubo di acciaio al carbonio più che raddoppia la superficie esterna per unità di lunghezza con un costo aggiuntivo modesto. I tubi nudi vengono utilizzati solo nelle file di ingresso calde, dove la temperatura del gas è sufficientemente elevata da impedire alle alette di apportare pochi benefici, o in servizi ad alto contenuto di incrostazioni in cui la spaziatura delle alette non può essere mantenuta pulita.
| Parametro | Sezione radiante | Sezione convezione |
|---|---|---|
| Modalità di scambio termico dominante | Radiazione termica | Convezione forzata |
| Temperatura tipica dei fumi | 750–1.250 °C | 150–700 °C |
| Superficie esterna del tubo | Nudo | Nudo, finned, or studded |
| Quota del dazio assorbito | 55–70% | 20–35% |
| Sensibilità alle incrostazioni | Basso | Da medio ad alto |
| Accesso per la pulizia | Aperture delle porte | Pannelli rimovibili, soffiatori di fuliggine |
Ottenere la giusta sezione di convezione dipende da diversi parametri che devono essere bilanciati tra loro e rivisti da ingegneri esperti.
La velocità della massa lato gas viene generalmente mantenuta tra 3 e 6 kg/m²·s. Una velocità più elevata migliora il trasferimento di calore ma aumenta la caduta di pressione, che limita il funzionamento a tiraggio naturale. Una sezione di convezione che consuma più di circa 25-40 mm di colonna d'acqua di tiraggio può forzare un ventilatore a tiraggio indotto: un costo di capitale e di esercizio significativo.
Per il combustibile gassoso pulito, le alette solide ad alta densità sono economiche. Per i combustibili sporchi come i residui del vuoto o il gasolio pesante del coker, utilizzare una spaziatura delle alette più ampia, alette seghettate o tubi nudi e prevedere corsie di soffiaggio della fuliggine. La densità delle alette determina direttamente per quanto tempo il riscaldatore può funzionare tra una pulizia e l'altra.
Le file di ingresso più calde vedono temperature del metallo del tubo superiori a 540 °C e normalmente utilizzano leghe Cr-Mo come T11 o T22, o gradi inossidabili se si prevedono depositi corrosivi. Le file di uscita più fredde possono utilizzare acciaio al carbonio se la temperatura della pelle rimane al di sopra del punto di rugiada dell'acido solforico, tipicamente 120–150 ° C.
Lo spessore dell'isolamento e la tenuta dell'involucro controllano la perdita di calore e la temperatura della pelle esterna. L'ingresso di aria nell'involucro crea un raffreddamento localizzato, abbassando la temperatura del metallo al di sotto del punto di rugiada e producendo costosa corrosione.
Quando si esamina il progetto di un fornitore, chiedere: giustificazione della densità delle alette rispetto al combustibile specificato, un budget per la caduta di pressione dei gas di scarico, calcoli della temperatura del metallo per bobina e una tolleranza di corrosione documentata per ogni fila.
L'efficienza del riscaldatore migliora di circa l'1% per ogni riduzione di 20–25 °C della temperatura del camino. Il recupero del calore esclusivamente radiante lascia un riscaldatore con un’efficienza vicina al 65%. L'aggiunta di una sezione di convezione porta tale cifra all'82–87%; l'aggiunta di un preriscaldatore dell'aria comburente a valle la spinge oltre il 90%.
Per un riscaldatore da 50 MW, la differenza tra il 65% e l’87% di efficienza è di circa 16 MW di carburante – ai prezzi tipici del gas, più di un milione di dollari all’anno. I riscaldatori per greggio e sotto vuoto sono i candidati più comuni per il retrofit perché le loro temperature di camino sono spesso le più alte della raffineria.
 Riscaldatore a fuoco per unità di distillazione atmosferica e sotto vuoto Progettato per il riscaldamento del petrolio greggio in ADU e VDU, questo riscaldatore offre un'elevata efficienza termica e un riscaldamento multizona uniforme per migliorare il frazionamento riducendo al contempo i costi del carburante e le emissioni. Visualizza il prodotto →
Una migliore efficienza riduce anche le emissioni di CO₂ in proporzione diretta al carburante bruciato, rendendo la sezione di convezione uno dei progetti di riduzione delle emissioni più economici disponibili su base per tonnellata.
I banchi di convezione alettati si intasano più velocemente delle superfici a tubo nudo e l'incrostazione modifica il comportamento del riscaldatore molto prima di uno spegnimento forzato. I sintomi sono un aumento della temperatura di uscita dei gas di scarico, una maggiore perdita di tiraggio e una riduzione del preriscaldamento del processo: un riscaldatore progettato per un’efficienza dell’85% può arrivare al 78% in pochi mesi con combustibile liquido pesante.
La corrosione dell'estremità fredda è la causa principale della sostituzione della sezione a convezione forzata. L'acido solforico condensa quando la temperatura della pelle del tubo scende al di sotto del punto di rugiada acido. La strategia di prevenzione consiste nel mantenere la temperatura del metallo al di sopra del punto di rugiada, selezionare leghe adatte all'ambiente e mantenere un involucro ermetico.
Gli strumenti di pulizia online includono soffiatori di fuliggine a vapore e ad aria, avvisatori acustici e lavaggio con acqua durante gli arresti. L'ambito dell'ispezione di turnaround dovrebbe coprire lo spessore della parete del tubo, l'altezza e le condizioni delle alette, la coking del foro interno, la tenuta dell'involucro e l'integrità del supporto. I risultati guidano la decisione tra la riparazione localizzata e la sostituzione completa del modulo.
Ricostruire una sezione di convezione sul campo è lento e costoso. Una sezione modulare assemblata in officina evita gran parte di questo rischio: i tubi arrivano saldati e testati, le alette installate, il materiale refrattario applicato e gli occhielli di sollevamento pronti.
 Modulo sezione a convezione assemblato in officina per forni Un modulo di convezione prefabbricato con tubi saldati, alette e materiale refrattario, progettato per un'installazione rapida e tempi di fermo ridotti, migliorando al contempo il trasferimento di calore e l'efficienza energetica nei forni industriali. Visualizza il prodotto →
Quando acquisti un modulo sostitutivo, fornisci al venditore l'analisi effettiva del carburante, il fattore di incrostazione e i limiti di pescaggio e camino. Concordare il codice di progettazione (API 560 è il riferimento comune per i riscaldatori delle raffinerie) e confermare i punti di ispezione: test idrostatici, dimensioni di installazione, secchezza del refrattario e posizioni di collegamento.
La selezione del tipo di riscaldatore e della sua configurazione di convezione influisce sull'intera unità. Per una panoramica delle configurazioni dei servizi di raffineria e petrolchimici, consultare la nostra guida su selezione di riscaldatori a combustione e applicazioni ingegneristiche nell'industria petrolchimica .
Per preventivi specifici per il progetto o una visita di ispezione in negozio, contatta il nostro team di ingegneri tramite il pagina dei contatti .
Recuperare il calore dai gas di scarico in uscita dalla sezione radiante preriscaldando e vaporizzando l'alimentazione del processo o surriscaldando il vapore, aumentando l'efficienza complessiva del riscaldatore da circa il 65% all'85% o più.
Le alette moltiplicano la superficie del lato gas per un fattore di 5-10, compensando il basso coefficiente di trasferimento del calore del flusso convettivo dei fumi e mantenendo compatto il fascio.
I gas di scarico normalmente entrano a 500–650 °C ed escono a 150–250 °C. Con un preriscaldatore dell'aria a valle, la temperatura del camino può scendere al di sotto di 130 °C e l'efficienza del riscaldatore può superare il 92%.
La causa dominante è la condensazione dell'acido solforico sulle superfici dei tubi al di sotto del punto di rugiada acido, solitamente 120–150 °C. Prevenzione significa mantenere la temperatura del metallo al di sopra del punto di rugiada e mantenere l'involucro ermetico per evitare punti freddi.
I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MOREUna bobina radiante che si guasta al mese 18 invece che al quinto anno fa molto di più che interrompere la produzione di etilene. Impone un arresto non pianificato, il sollevamento della gru e u...
READ MORELa sezione di convezione di un riscaldatore è il punto in cui si vince o si perde l'efficienza termica. I gas di combustione lasciano la sezione radiante a 400–650 °C, trasportando fino...
READ MOREDopo tre anni di utilizzo di un'unità di cokefazione ritardata, la temperatura di uscita dei gas di scarico di un riscaldatore acceso era passata da 180 °C a 246 °C. I bruciatori erano rego...
READ MORE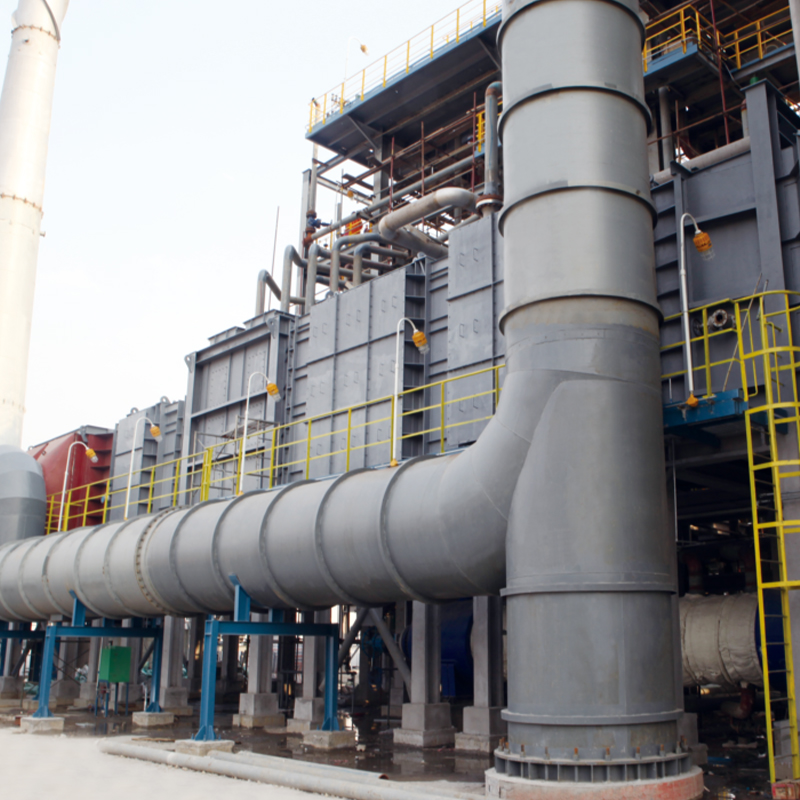
La serie di accessori per forni fornisce componenti essenziali che garantiscono il funzionamento sicuro, efficiente e affidabile dei forni industriali. Dai bruciatori e termocoppie ai supporti refr...
See Details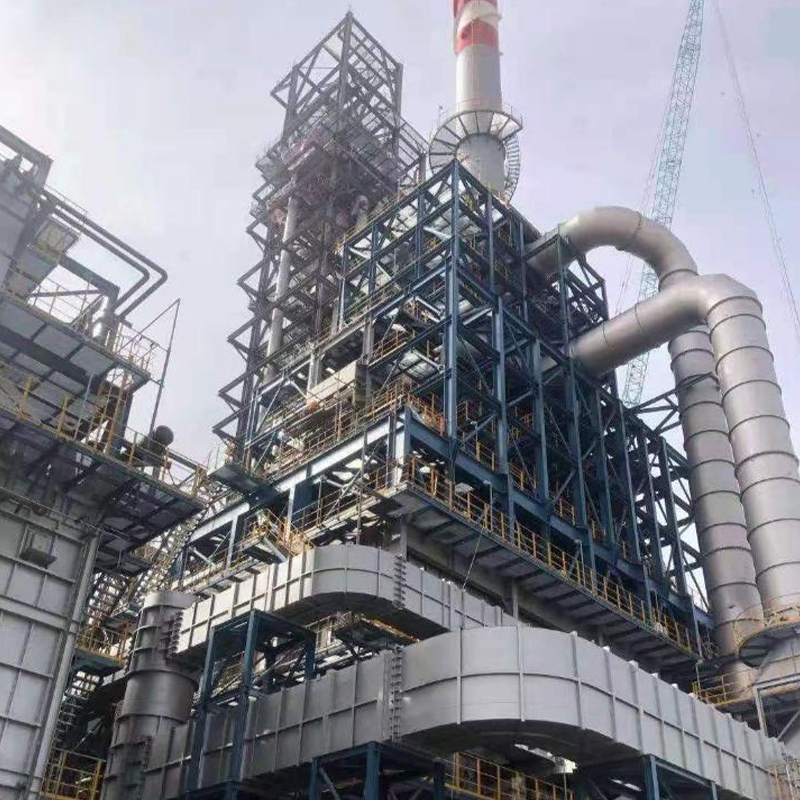
Il nostro riscaldatore a fuoco Reforming quattro in uno è una soluzione di riscaldamento avanzata e ad alta efficienza progettata per le moderne operazioni di raffinazione del petrolio e di trattam...
See Details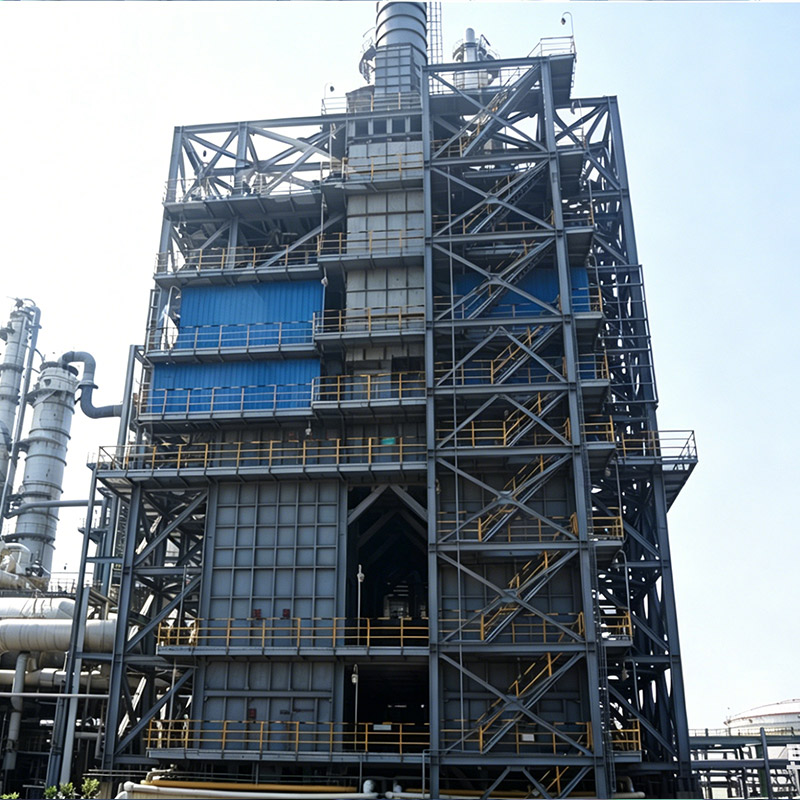
I surriscaldatori di vapore per stirene sono sistemi di forni critici negli impianti di deidrogenazione dell'etilbenzene che riscaldano il vapore a temperature elevate, spesso superiori a 800°...
See Details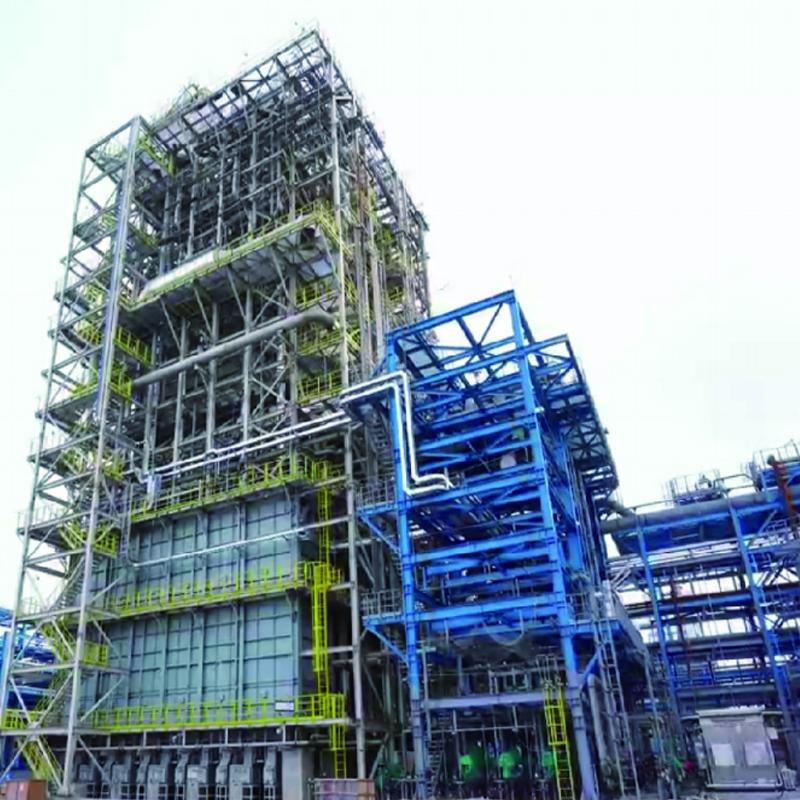
Il forno di cracking dell'etilene è un forno industriale ad alte prestazioni progettato per la produzione di etilene tramite pirolisi di idrocarburi. Il forno fornisce il calore ad alta temper...
See Details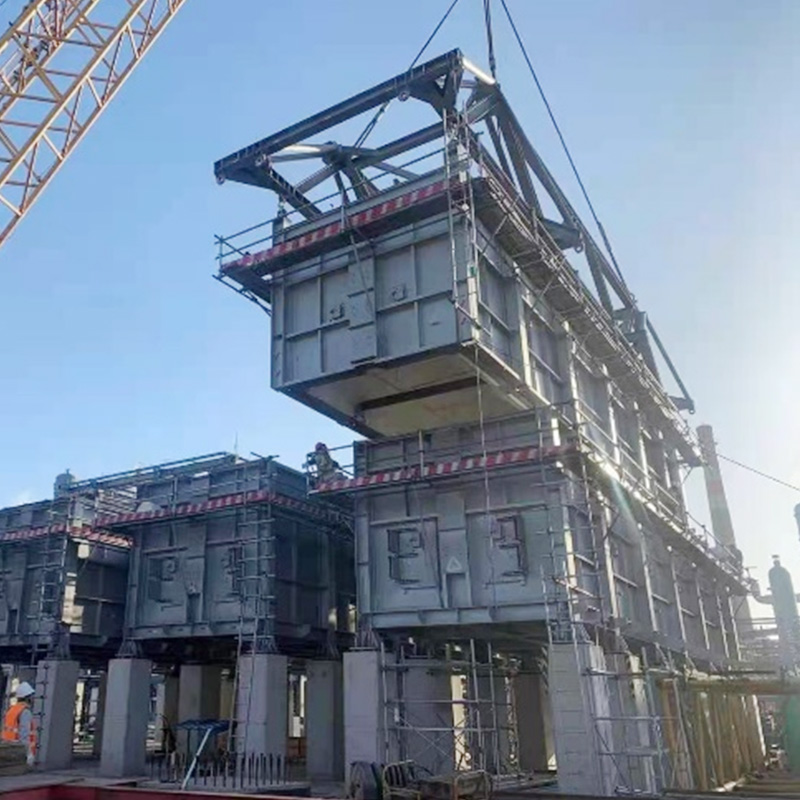
Utilizzo di COMMOS e PID intelligente per la progettazione collaborativa bidimensionale, raggiungendo un livello di consegna digitale.
See Details
Utilizzato in vari processi di conversione dell'olefina, il riscaldatore a combustione di conversione dell'olefina fornisce un apporto di calore affidabile e uniforme necessario per reazi...
See DetailsTelefono
+86 189 5262 7611
+86-(0)523 8498 2299
Indirizzo
No.20, Fuyang Road, città di Jingjiang, provincia di Jiangsu, Cina
Media