I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MORE
 Casa / Novità / Novità del settore / Tubi DRI Reformer: materiali, progettazione, modalità di guasto e guida all'approvvigionamento
2026-10-02
I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e gas di scarico riciclato reagiscono a circa 850–950°C per produrre idrogeno e monossido di carbonio che riducono il minerale di ferro. Quando questi tubi si deformano, si carburano o si rompono, il modulo DRI perde il gas riducente e la produzione si interrompe. Il punto pratico: specificare i tubi riformatori DRI innanzitutto in base alle condizioni operative, quindi alla lega, alla qualità della fusione, al piano di ispezione e alla strategia dei pezzi di ricambio, non solo al prezzo per chilogrammo.
 Tubo del riformatore DRI La serie di tubi per forni DRI di Tuopu è appositamente progettata per forni a ferro ridotto diretto (DRI), offrendo resistenza al calore superiore, resistenza meccanica e funzionamento a lungo termine... Visualizza il prodotto →
In un tipico processo DRI a base di gas, il reformer è il cuore chimico dell'impianto. Converte una miscela di gas naturale e vapore in gas di sintesi, o syngas, composto principalmente da idrogeno e monossido di carbonio. Il syngas viene quindi alimentato al forno a tino, dove rimuove l'ossigeno dai pellet di minerale di ferro. I tubi del reformer sono i recipienti di reazione: contengono il catalizzatore e trasferiscono il calore dai bruciatori del forno al gas di processo.
I riformatori DRI spesso funzionano con un potenziale di carbonio più elevato e un rapporto vapore/carbonio diverso rispetto a un riformatore di metano a vapore convenzionale. Ciò è importante perché la parete del tubo è esposta sia ad alte temperature che a un'atmosfera gassosa che può cementare o ossidare la lega. Un tubo che funziona bene in un impianto a idrogeno potrebbe non essere adatto per un reformer DRI senza un'attenta revisione della composizione del gas, del flusso di calore e del ciclo. Per una visione più ampia di come il riformatore si inserisce nel diagramma di flusso DRI, vedere questa recensione di Tecnologia DRI e soluzioni di apparecchiature principali .
La progettazione inizia con il bilancio termico e materiale del licenziante del processo. Il diametro del tubo, lo spessore della parete e la lega vengono quindi selezionati per sopravvivere alla durata di scorrimento target. Una piccola variazione di temperatura ha un grande effetto: nei tubi di reforming altolegati, un aumento di 20°C della temperatura del metallo del tubo può ridurre la durata residua di circa la metà. La pressione aggiunge sollecitazione al telaio e il ciclo termico aggiunge danni da fatica che non vengono rilevati da un semplice calcolo della sollecitazione.
| Parametro | Gamma tipica | Perché è importante |
|---|---|---|
| Temperatura di reazione | 850–950°C | Il motore principale della vita strisciante |
| Pressione di esercizio | 10–30 bar | Imposta la sollecitazione del telaio e lo spessore della parete |
| Atmosfera gassosa | H2, CO, CO2, CH4, H2O | Il potenziale di carburazione e ossidazione varia lungo il tubo |
| Cicli termici | 5-50 all'anno | Aggiunge danni da fatica termica |
| Progettare la vita | 80.000–120.000 ore | Definisce gli intervalli di ispezione e la strategia di ricambio |
Per l'approvvigionamento, il disegno del tubo solitamente specifica uno spessore minimo della parete, un'ovalità massima e un'espansione diametrale massima consentita dopo la manutenzione. Questi numeri hanno significato solo se l'acquirente e il produttore del tubo concordano sul metodo di ispezione e sul punto di riferimento per le letture dimensionali.
 Tubo del riformatore Il Reformer Tube di Tuopu è progettato per reazioni chimiche ad alta temperatura in forni industriali, garantendo un efficiente trasferimento di calore, integrità strutturale e... Visualizza il prodotto →
La maggior parte dei tubi del reformer DRI sono fusi mediante centrifugazione da acciai altamente legati resistenti al calore. Il processo di fusione produce una struttura a grani colonnari che è più resistente allo scorrimento viscoso rispetto a una fusione statica con la stessa chimica. Le famiglie comuni sono 25Cr-35Ni (spesso chiamate HP) e 35Cr-45Ni, con aggiunte di niobio, tungsteno o microleghe utilizzate per stabilizzare i carburi e migliorare la resistenza alle alte temperature.
La scelta della lega è un compromesso tra resistenza al creep, resistenza alla carburazione e saldabilità. Un contenuto di nichel più elevato generalmente migliora la resistenza alle atmosfere di cementazione ma può ridurre la conduttività termica. Niobio e tungsteno formano carburi stabili che rallentano la deformazione viscosa. Un tubo con la giusta chimica ma scarsa qualità di fusione (porosità da gas, ritiro o rete di carburo sfavorevole) può guastarsi presto anche se il certificato mostra il grado corretto.
Quando confronti i preventivi, chiedi i dati chimici effettivamente misurati, il rapporto sulla struttura dei grani e i risultati dei test non distruttivi su ogni tubo, non solo un certificato generico della fabbrica. Un fornitore che esegue la fusione centrifuga e la lavorazione interna dei tubi può spesso controllare tali variabili in modo più coerente. Gli stessi controlli di produzione utilizzati per i tubi di reforming ad alta temperatura si applicano alle geometrie specifiche del DRI, inclusi spessore delle pareti, concentricità e preparazioni delle estremità.
I tubi del reformer DRI di solito si guastano lentamente, poi all'improvviso. La parte lenta è lo scorrimento: il diametro del tubo aumenta, la parete si assottiglia e la lega perde resistenza. La parte improvvisa è una crepa o un rigonfiamento che costringe a un arresto non pianificato. L’ispezione è quindi uno strumento di gestione della vita, non un test di accettazione una tantum.
Un piano di ispezione pratico combina controlli visivi, letture dimensionali e almeno un metodo volumetrico come il test ad ultrasuoni. La frequenza dipende dalla gravità operativa, ma molti impianti DRI ispezionano i tubi ogni 12–24 mesi e dopo qualsiasi escursione significativa della temperatura.
Acquistare tubi per reformer non è come comprare una pipa. Il tubo è allo stesso tempo una parte sotto pressione, un contenitore del catalizzatore e una superficie di trasferimento del calore. Le specifiche di acquisto dovrebbero rendere il fornitore responsabile di risultati misurabili, non solo della chimica.
Per un progetto DRI, l'ordine dei tubi del riformatore deve essere coordinato con il progetto del riformatore, il caricamento del catalizzatore e il collettore di uscita. Un fornitore con esperienza in fusione, lavorazione e assemblaggio può ridurre il rischio di interfaccia tra questi articoli.
La vita di progetto è generalmente di 80.000-120.000 ore, ma la vita effettiva dipende dalla temperatura del metallo del tubo, dalla composizione del gas e dal ciclo. I tubi che funzionano al di sopra della temperatura di progetto o che subiscono arresti frequenti potrebbero dover essere sostituiti prima. Le misurazioni regolari del diametro sono il modo più semplice per monitorare la vita rimanente.
A volte, ma non automaticamente. I riformatori DRI possono avere un potenziale di carbonio e una composizione di gas diversi. La lega deve essere controllata per quanto riguarda la resistenza alla carburazione e la resistenza allo scorrimento viscoso nelle condizioni DRI effettive. Un tubo accettabile per un impianto a idrogeno potrebbe non essere ottimale per un reformer DRI.
Molti operatori ispezionano i tubi ogni 12-24 mesi. L'intervallo dovrebbe essere abbreviato se l'impianto ha riscontrato surriscaldamento, problemi al catalizzatore o frequenti cicli termici. Un'ispezione di base al momento della messa in servizio è utile anche per confronti futuri.
I tubi riformatori DRI sono un articolo a lungo termine e con conseguenze elevate. Le giuste specifiche bilanciano la resistenza allo scorrimento viscoso, la resistenza alla carburazione, la qualità della fusione e l'accesso alle ispezioni. Per discutere una specifica specifica del tubo riformatore DRI, richiedi un preventivo e condividere i dati di processo, il disegno del tubo e il programma di consegna richiesto.
I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MOREUna bobina radiante che si guasta al mese 18 invece che al quinto anno fa molto di più che interrompere la produzione di etilene. Impone un arresto non pianificato, il sollevamento della gru e u...
READ MORELa sezione di convezione di un riscaldatore è il punto in cui si vince o si perde l'efficienza termica. I gas di combustione lasciano la sezione radiante a 400–650 °C, trasportando fino...
READ MOREDopo tre anni di utilizzo di un'unità di cokefazione ritardata, la temperatura di uscita dei gas di scarico di un riscaldatore acceso era passata da 180 °C a 246 °C. I bruciatori erano rego...
READ MORE
La serie di accessori per forni fornisce componenti essenziali che garantiscono il funzionamento sicuro, efficiente e affidabile dei forni industriali. Dai bruciatori e termocoppie ai supporti refr...
See Details
Il riscaldatore a carbone ad alto contenuto di zolfo di Tuopu Industry è un forno di riscaldamento industriale per carichi pesanti appositamente progettato per processi che utilizzano carbone ad al...
See Details
Il nostro riscaldatore a combustione per idrotrattamento diesel è progettato specificamente per il riscaldamento ad alta efficienza nei processi di idrofinatura del diesel. Garantisce un controllo ...
See Details
Il nostro forno di alimentazione per idrotrattamento è progettato per fornire un riscaldamento preciso e stabile per le materie prime che entrano nei reattori di idrogenazione. Garantendo un preris...
See Details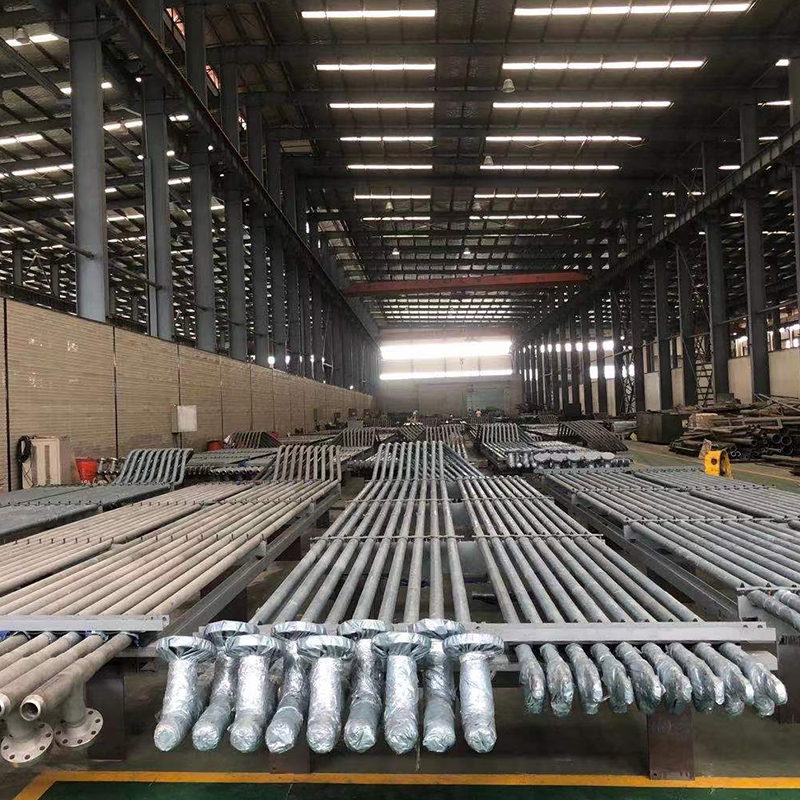
La serie Cracking Tube è progettata per forni di cracking ad alta temperatura nell'industria petrolchimica, fornendo eccezionale stabilità termica, resistenza alla corrosione e affidabilità op...
See Details
Il nostro riformatore di generazione di idrogeno è appositamente progettato per fornire un riscaldamento preciso e affidabile per i processi di produzione di idrogeno nelle raffinerie e negli impia...
See DetailsTelefono
+86 189 5262 7611
+86-(0)523 8498 2299
Indirizzo
No.20, Fuyang Road, città di Jingjiang, provincia di Jiangsu, Cina
Media