I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MORE
 Casa / Novità / Novità del settore / Tubo per forno di colata centrifuga: guida al processo, ai vantaggi e all'approvvigionamento
2026-09-04
Il tubo del tuo forno per reforming si è appena guastato dopo soli 38 mesi di servizio. Il preventivo per la sostituzione dice otto settimane, ma il tempo di consegna si chiude tra sei. Un tubo rotto non è mai semplicemente un tubo: significa perdita di produzione, interruzioni del processo e corsa per reperire i ricambi.
I tubi dei forni di colata centrifuga rappresentano la spina dorsale dei servizi di reforming e cracking ad alta temperatura. Forniscono una microstruttura densa e a grana fine che resiste al creep e alla carburazione. Ma la lega, lo spessore delle pareti e il sistema di qualità del fornitore determinano se il vostro riscaldatore funziona in modo affidabile durante un ciclo operativo completo o se diventa la ragione per cui il vostro impianto si ferma presto.
La fusione centrifuga è il percorso di produzione preferito per i tubi dei forni di reforming e cracking perché produce una parete uniforme, quasi priva di vuoti, che i percorsi di lavorazione e fusione statica non possono eguagliare economicamente. La lega fusa viene colata in uno stampo cilindrico che ruota ad alta velocità. La forza centrifuga trattiene il metallo contro la parete dello stampo e la solidificazione procede direzionalmente dalla superficie esterna verso il foro. Le impurità più leggere e le scorie si raccolgono nel foro interno, che viene poi rimosso mediante lavorazione meccanica.
Il risultato è una parete del tubo con una struttura a grana fine e colonnare, senza porosità da ritiro e senza difetti centrali. Questa struttura si traduce direttamente in una maggiore durata del creep e una migliore resistenza alla carburazione. Per la maggior parte dei servizi di reforming e cracking, i tubi centrifugati rappresentano la specifica standard.
| Attributo | Colata centrifuga | Colata statica | Lavorato senza soluzione di continuità |
|---|---|---|---|
| Solidità della parete | Alto, quasi privo di vuoti | Rischio moderato, porosità | Alto |
| Struttura del grano | Fine colonnare, direzionale | Grossolano, casuale | Deformato, ricristallizzato |
| Posizione delle impurità | Foro interno, lavorato | Distribuzione casuale | All'interno del materiale |
| Tolleranza tipica | ±0,5 mm (lavorato) | ±5,0 mm | ±1,0 mm |
| Costo per il tubo | Moderato | Basso | Alto |
Tolleranza tipica dello spessore della parete dopo la lavorazione (mm). Valori più bassi indicano un controllo dimensionale più rigoroso.
La selezione della lega dovrebbe seguire la temperatura massima prevista del metallo e il meccanismo di rottura dominante, non solo il prezzo del materiale. Nel riformare il servizio, la preoccupazione principale è il creep. Nel cracking dell’etilene domina la carburazione. I tubi di reforming a ferro ridotto direttamente (DRI) sono esposti sia ad alte temperature che ad un'atmosfera riducente.
I materiali standard sono i gradi microlegati HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) e 35Cr-45Ni ad alto contenuto di nichel. Passando da HK40 a 35Cr-45Ni, il costo aumenta, ma aumentano anche le sollecitazioni progettuali ammissibili e la resistenza alla penetrazione del carbonio. A 1.000°C, una lega 35Cr-45Ni può sopportare uno stress maggiore di circa il 35% rispetto a HP45 e quasi il doppio dello stress di HK40.
Resistenza alla rottura al creep (MPa) rispetto alla temperatura del metallo (°C). Valori approssimativi basati su dati tipici delle leghe fuse.
| Lega | Cr (%) | Ni (%) | Tipica temperatura massima del metallo | Proprietà chiave |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Resistenza al creep economica e moderata |
| HP45 | 25 | 35 | 1.040°C | Buona resistenza al creep, resistenza alla carburazione |
| 35Cr-45Ni | 30-35 | 45-50 | 1.080°C | Alto creep strength, superior carburization resistance |
 Tubo per reformer per idrogeno ad alta temperatura e processi catalitici Questo tubo di reforming è progettato per la conversione dell'idrogeno e le reazioni catalitiche nei forni industriali. Offre resistenza termica superiore, protezione dall'ossidazione e produzione di precisione per garantire l'integrità strutturale e la stabilità a lungo termine. Visualizza il prodotto →
Sebbene entrambi siano tubi centrifugati, i tubi di cracking e i tubi di reforming sono progettati per diverse modalità di guasto. I tubi di cracking, chiamati anche serpentine radianti, operano in un forno di cracking dell'etilene dove la temperatura della parete esterna può superare i 1.080°C. Il meccanismo di degradazione dominante è la carburazione: all’interno del tubo si forma coke, il carbonio si diffonde nella lega e il tubo perde duttilità. Per questo servizio, le qualità HP microlegate o 35Cr-45Ni sono standard.
I tubi del reformer svolgono un lavoro diverso. Operano nel reforming del metano a vapore ad una temperatura di parete di circa 850-1.000°C. La preoccupazione principale è lo scorrimento viscoso: il tubo deve sostenersi da solo e resistere alla pressione interna per una durata prevista di 100.000 ore o più. HP45 è una scelta comune, con 35Cr-45Ni utilizzato dove è necessaria una maggiore affidabilità.
I tubi del reformer DRI seguono una logica simile ma con ulteriori sfide derivanti dall'atmosfera riducente e dalle temperature operative più elevate negli impianti a ferro ridotto direttamente. Richiedono leghe in grado di sostenere sia la resistenza allo scorrimento viscoso che la resistenza all’assorbimento del carbonio in un ambiente ricco di idrogeno.
 Tubo di cracking per forni di pirolisi di etilene e propilene Progettata per il cracking di etilene e propilene, questa serpentina radiante resiste a temperature estreme e resiste alla carburazione. La sua geometria ottimizzata garantisce un trasferimento di calore uniforme e una resistenza al coking, fondamentali per prolungare la durata delle unità di pirolisi. Visualizza il prodotto →
Per i reformer a riduzione diretta del ferro, è spesso necessario un design del tubo specifico per DRI per resistere all'attacco dell'idrogeno e mantenere la resistenza alla rottura in condizioni di funzionamento ciclico.
 Tubo Reformer DRI per forni a ferro ridotto diretto Specializzato per gli impianti DRI, questo tubo resiste all'attacco dell'idrogeno e alla cattura del carbonio nelle atmosfere riducenti. La composizione della lega e la resistenza meccanica garantiscono affidabilità durante il funzionamento ciclico ad alta temperatura, supportando un'efficiente produzione di acciaio. Visualizza il prodotto →
La specifica di acquisto è lo strumento più efficace per evitare guasti prematuri ai tubi. Una specifica ben scritta impedisce che un'offerta a basso costo con materiali di scarsa qualità diventi un costoso tempo di inattività.
Come minimo, la specifica dovrebbe richiamare lo standard di fusione, la composizione chimica, le tolleranze dimensionali, i requisiti di ispezione e la documentazione. Il riferimento a ASTM A297 o ASTM A608 fornisce alla fonderia una base chiara per i limiti di composizione e le proprietà meccaniche. Lo spessore della parete dopo la lavorazione è tipicamente di 10-18 mm per i tubi di reforming, con una tolleranza di ±0,8 mm o migliore sulla superficie finale lavorata. Il foro deve essere sufficientemente liscio da consentire l'ispezione a ultrasuoni e un flusso di calore costante.
Il danno da creep rimane la principale causa di guasti ai tubi del reformer. La carburazione domina nel servizio di cracking. Il surriscaldamento dovuto al contatto con la fiamma o una scarsa distribuzione del flusso è la terza causa più comune. Questo è esattamente il motivo per cui la scelta della lega, lo spessore della parete del tubo e la disposizione del bruciatore sono tutte decisioni interconnesse.
Quando si specifica un tubo, è necessario richiedere un esame ultrasonico al 100% della parete del tubo. L'ispezione con liquidi penetranti sulle estremità saldate lavorate rileva le crepe superficiali che i test a ultrasuoni possono non rilevare. Richiedi certificati di tracciabilità dei materiali riportanti il numero di colata, l'analisi chimica, i registri dei trattamenti termici e i risultati dei test meccanici. Per applicazioni con elevata esposizione a zolfo o vapore, richiedere alla fonderia un rapporto sulla resistenza alla carburazione o una scheda tecnica sulla resistenza al creep.
L’enfasi sul prezzo spesso spinge gli acquirenti verso fornitori non qualificati. Nell’approvvigionamento dei tubi per forni si applica la logica opposta: il tubo con il prezzo più basso spesso diventa il più costoso se si tiene conto della sostituzione, della perdita di produzione e del costo di un arresto non pianificato.
Cerca i produttori che compaiono negli elenchi di fornitori qualificati dei principali operatori energetici. Questa qualifica non è un dettaglio di marketing. Significa che il fornitore ha superato audit riguardanti processi di fonderia, trattamento termico, capacità NDT e precisione di lavorazione. Indica inoltre una comprovata esperienza nella fornitura di tubi secondo specifiche rigorose.
Gli audit di fabbrica sono importanti. Verificare che la fonderia disponga di moderne capacità di fusione elettrica, colata automatizzata, un forno affidabile per il trattamento termico con dati di ciclo registrati e un laboratorio ben attrezzato per test chimici e meccanici. Un secondo fattore è la capacità di lavorazione con torni CNC e un protocollo di controllo dimensionale documentato. Per i moduli tubi di grandi dimensioni e i riscaldatori a combustione completi, dovrebbe essere valutata anche la capacità del fornitore di assemblare e spedire apparecchiature di grandi dimensioni.
Considerare i rischi di un fornitore non qualificato: composizione chimica incoerente da calore a calore, variazione eccessiva dello spessore della parete e microrestringimento nella parete del tubo. Questo è il motivo per cui le norme sugli appalti per i tubi dei forni dovrebbero essere allineate al più ampio progetto di riscaldamento a combustione. Un fornitore con esperienza EPC può spesso coordinare la produzione dei tubi, l'assemblaggio dei moduli di convezione e la costruzione in loco in modo più efficace rispetto ai fornitori separati. Leggi il nostro articolo su precauzioni per il tubo radioattivo per comprendere le comuni insidie di installazione e funzionamento che i proprietari trascurano.
Nella vera fusione centrifuga, il metallo viene colato in uno stampo rotante e la forza centrifuga forma la parete del tubo. Lo stampo gira ad alta velocità e il tubo è cavo senza anima. La fusione semicentrifuga utilizza un'anima per modellare la geometria interna e ridurre le velocità di rotazione; viene utilizzato per parti come ruote o corpi valvola. I tubi del forno si basano sul vero percorso centrifugo.
Per il servizio di cracking dell'etilene e di steam reforming, lo spessore tipico della parete dopo la lavorazione è di 8-15 mm per le bobine di cracking e di 10-18 mm per i tubi di reforming, ma lo spessore esatto viene calcolato dalla pressione interna, dalla sollecitazione ammissibile della lega alla massima temperatura del metallo e da una tolleranza di corrosione/carburazione. Non specificare mai uno spessore di parete senza rivedere il codice di progettazione e l'obiettivo di durata.
Il test a ultrasuoni della parete del tubo è standard, combinato con colorante penetrante sulle estremità di preparazione della saldatura lavorate. Alcune specifiche richiedono anche test radiografici per i giunti di saldatura e controllo dimensionale del foro, del diametro esterno e della rotondità della parete.
I tubi dei forni per colata centrifuga rappresentano un investimento fondamentale. Il processo fornisce la struttura densa e a grana fine necessaria per la resistenza al creep e alla carburazione a lungo termine, ma solo se la lega, lo spessore delle pareti, l'ispezione e il fornitore vengono selezionati con lo stesso rigore del riscaldatore stesso.
Inizia con la temperatura massima del metallo, scegli la lega che corrisponde alla modalità di guasto dominante e specifica l'ispezione a ultrasuoni al 100% e la tracciabilità completa del materiale. Se un fornitore non può mostrarti quel livello di controllo di qualità, allontanati. Il tubo più economico che si guasta in tre anni non sarà mai più economico alla fine del progetto.
Hai bisogno di aiuto per redigere una specifica per tubi di reforming o cracking? Contatta il nostro team di ingegneri per la selezione dei materiali e la guida all'approvvigionamento.
I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MOREUna bobina radiante che si guasta al mese 18 invece che al quinto anno fa molto di più che interrompere la produzione di etilene. Impone un arresto non pianificato, il sollevamento della gru e u...
READ MORELa sezione di convezione di un riscaldatore è il punto in cui si vince o si perde l'efficienza termica. I gas di combustione lasciano la sezione radiante a 400–650 °C, trasportando fino...
READ MOREDopo tre anni di utilizzo di un'unità di cokefazione ritardata, la temperatura di uscita dei gas di scarico di un riscaldatore acceso era passata da 180 °C a 246 °C. I bruciatori erano rego...
READ MORE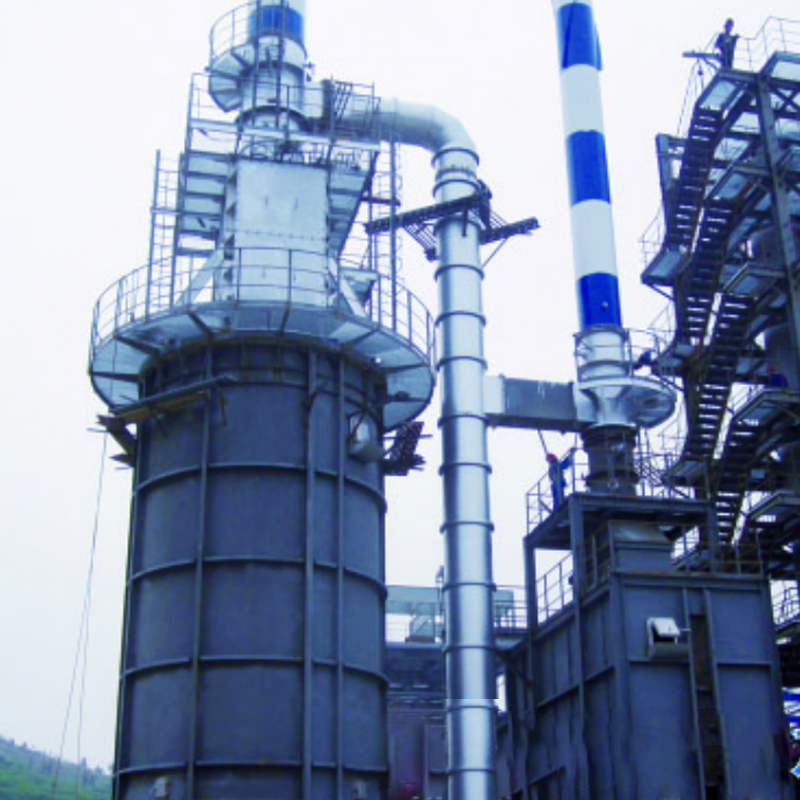
Il nostro forno di alimentazione per idrotrattamento è progettato per fornire un riscaldamento preciso e stabile per le materie prime che entrano nei reattori di idrogenazione. Garantendo un preris...
See Details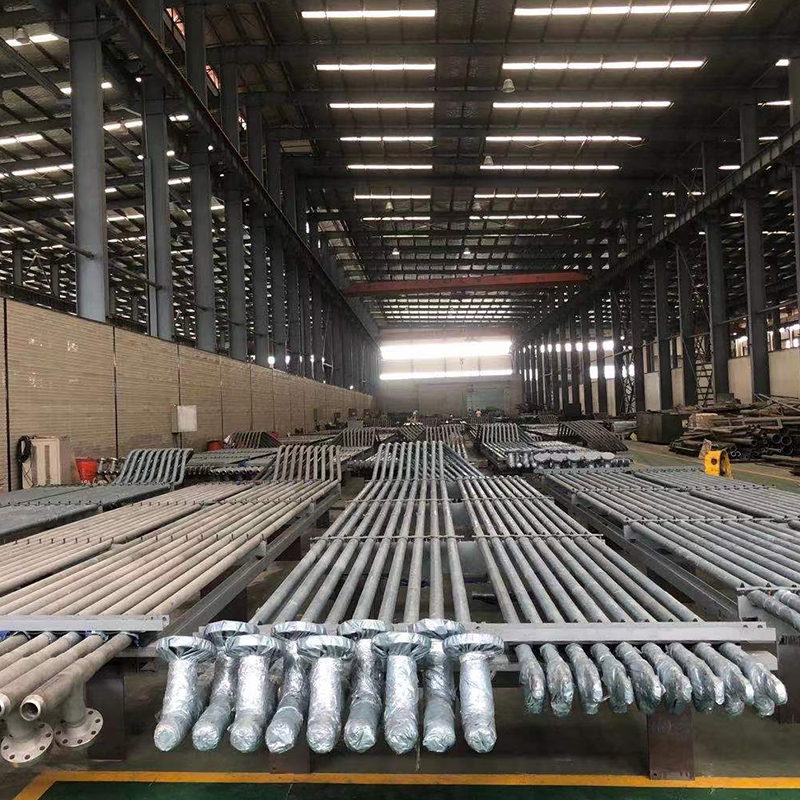
La serie Cracking Tube è progettata per forni di cracking ad alta temperatura nell'industria petrolchimica, fornendo eccezionale stabilità termica, resistenza alla corrosione e affidabilità op...
See Details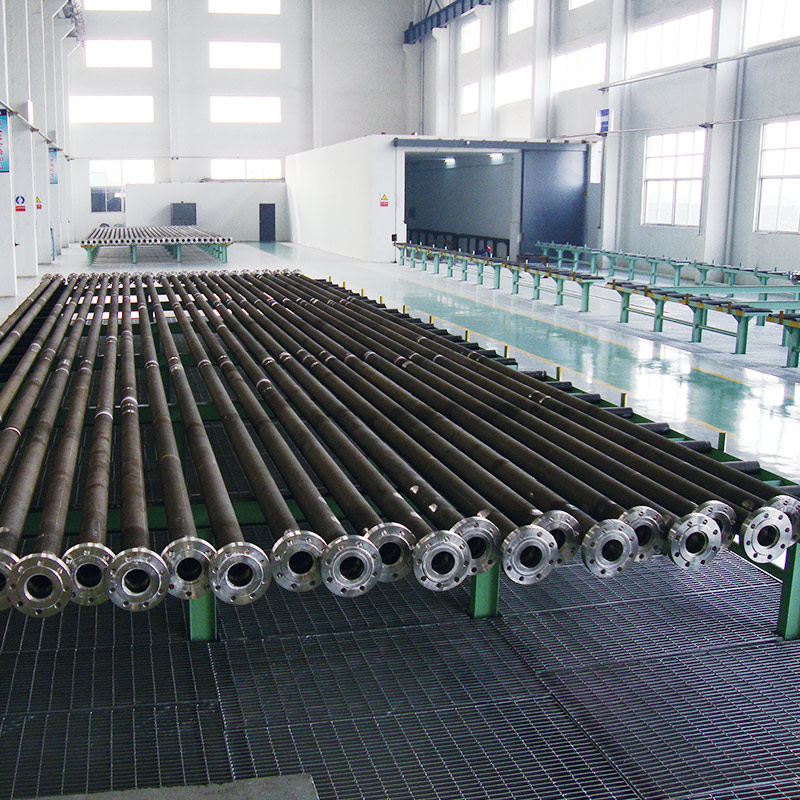
Il Reformer Tube di Tuopu è progettato per reazioni chimiche ad alta temperatura nei forni industriali, garantendo un efficiente trasferimento di calore, integrità strutturale e stabilità operativa...
See Details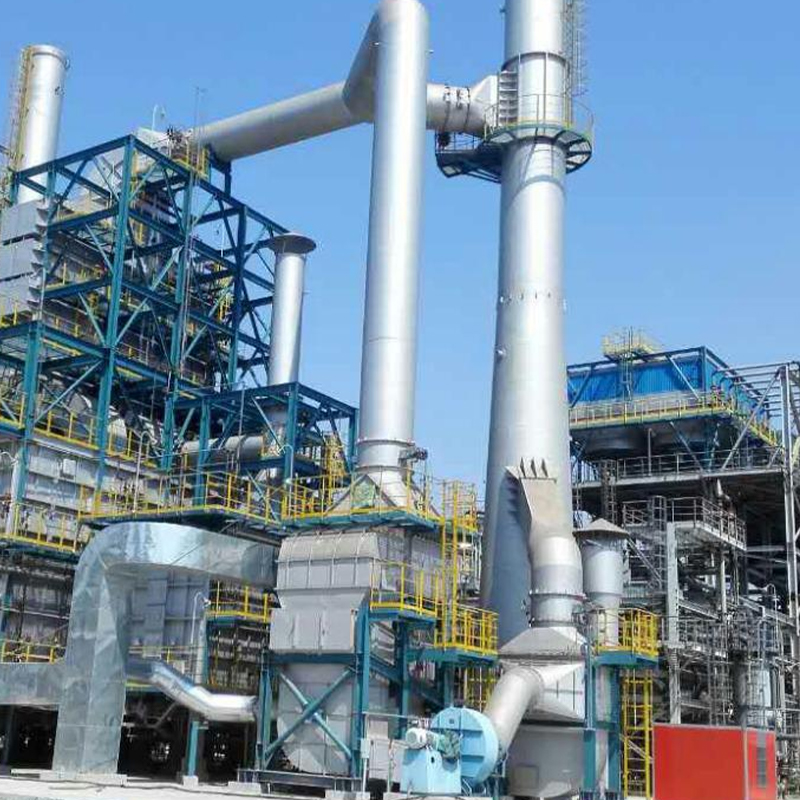
Il riscaldatore a carbone ad alto contenuto di zolfo di Tuopu Industry è un forno di riscaldamento industriale per carichi pesanti appositamente progettato per processi che utilizzano carbone ad al...
See Details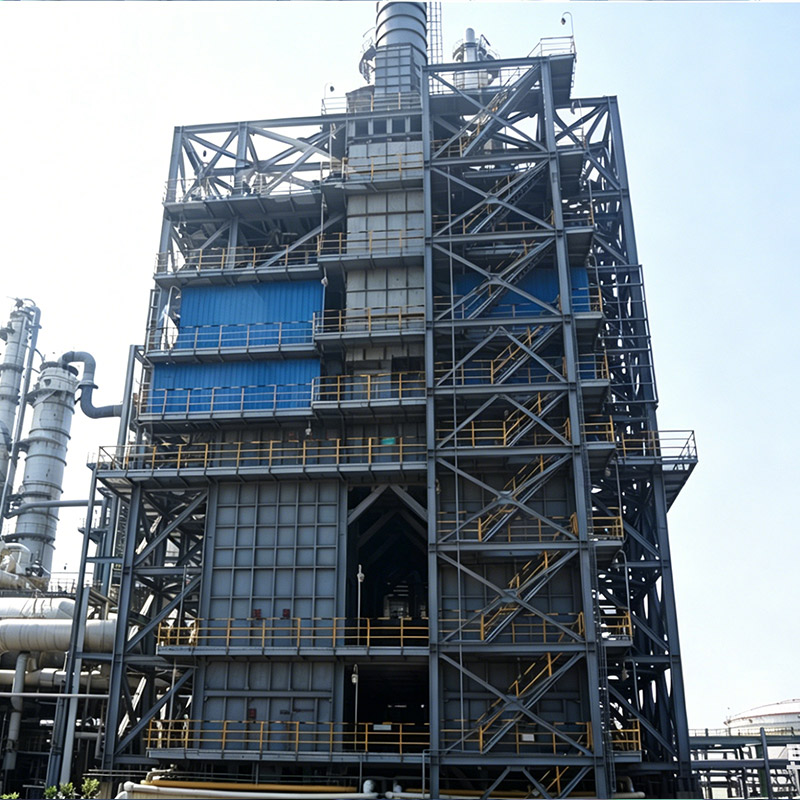
I surriscaldatori di vapore per stirene sono sistemi di forni critici negli impianti di deidrogenazione dell'etilbenzene che riscaldano il vapore a temperature elevate, spesso superiori a 800°...
See Details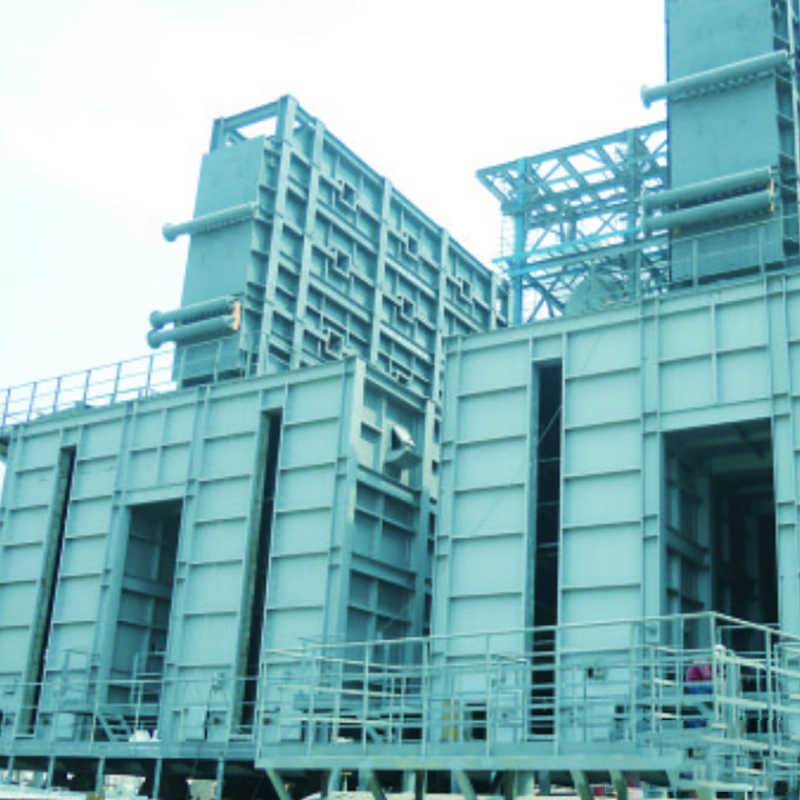
Il nostro riscaldatore a cokefazione ritardata è progettato specificatamente per il riscaldamento efficiente di residui pesanti nelle unità di cokefazione ritardata. Fornendo un riscaldamento preci...
See DetailsTelefono
+86 189 5262 7611
+86-(0)523 8498 2299
Indirizzo
No.20, Fuyang Road, città di Jingjiang, provincia di Jiangsu, Cina
Media