I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MORE
 Casa / Novità / Novità del settore / Tubi del reformer per la generazione di idrogeno: materiali, durata utile e guida alla selezione
2026-08-14
Un impianto a idrogeno da 60.000 Nm³/h contiene tipicamente da 80 a 120 tubi di reforming che funzionano a temperature di parete vicine a 900°C. Se un tubo si guasta, di solito è necessario spegnere il forno, scaricare il catalizzatore e sostituire l'elemento danneggiato prima di riavviare la produzione. In pratica, un tubo guasto può costare di più, in termini di perdita di produzione, rispetto al costo del tubo stesso con un ampio margine. Questo è il motivo per cui gli ingegneri considerano le specifiche dei tubi per reforming, la verifica dei materiali e la selezione dei fornitori come compiti critici piuttosto che come acquisti di routine.
Questa guida spiega come funziona un tubo di reforming per la generazione di idrogeno, quali leghe prevalgono, perché la fusione centrifuga è il metodo di produzione preferito, come si guastano i tubi e cosa controllare prima di effettuare un ordine.
Un tubo di reforming per la generazione di idrogeno è un recipiente a pressione verticale riempito di catalizzatore installato nella sezione radiante di un reformer di metano a vapore. Il vapore e il gas naturale entrano dalla parte superiore, reagiscono mentre scendono attraverso il catalizzatore e lasciano la parte inferiore come gas di sintesi ricco di idrogeno. La reazione principale è endotermica: il metano reagisce con il vapore acqueo producendo monossido di carbonio e tre moli di idrogeno.
Tre condizioni definiscono il problema ingegneristico: la reazione assorbe calore, quindi la parete del tubo deve condurre elevati flussi di calore nel letto catalitico; il processo funziona sotto pressione, solitamente da 1,5 a 3,5 MPa; e le temperature del metallo del tubo raggiungono da 850 a 950°C, con escursioni transitorie superiori a 1000°C durante gli sconvolgimenti.
Combina la pressione interna con una temperatura del metallo vicina ai mille gradi e il tubo diventa un componente a scorrimento limitato. La sua durata prevista è governata dalla deformazione lenta e dipendente dal tempo della lega, non dai margini di corrosione. Ecco perché la scelta della lega e la qualità della fusione determinano la durata di funzionamento del forno tra una riparazione e l'altra. Per quanto riguarda la logica a livello di impianto alla base del processo, l’articolo sullo scopo di un reformer a vapore spiega come il reformer si inserisce in un’unità a idrogeno.
Per quanto riguarda l'hardware, un fornitore come Tuopu Industry offre riformatori completi per la generazione di idrogeno in cui il sistema di tubi radianti, la disposizione del bruciatore e i collettori di uscita sono progettati come un unico sistema integrato.
 Produttore cinese di riformatori per la generazione di idrogeno, fabbrica personalizzata - Industria Tuopu In qualità di principale produttore e fabbrica cinese di Reformer per la generazione di idrogeno, Tuopu Industry fornisce Reformer per la generazione di idrogeno per l'industria globale... Visualizza il prodotto →
I tubi del reformer sono realizzati in acciai inossidabili resistenti al calore mediante fusione centrifuga. Il vecchio grado HK40 (25Cr-20Ni) è stato in gran parte sostituito da HP40Nb (25Cr-35Ni con niobio) e dai nuovi gradi microlegati di tipo US 600. Il niobio forma carburi fini e stabili nella matrice austenitica, che rallentano la deformazione da scorrimento viscoso ad alta temperatura.
La resistenza al creep è la proprietà di progettazione più influente. Al di sopra di circa 800°C di temperatura della parete, anche le leghe premium si allungano lentamente. I progettisti utilizzano i dati di rottura da scorrimento per impostare lo spessore della parete in modo che la sollecitazione media del telaio rimanga al di sotto del livello consentito per una durata di progettazione di 100.000 ore, circa 11,4 anni. Il superamento della temperatura di progetto anche solo di 15-20°C può dimezzare la durata rimanente.
| Proprietà | HK40 | HP40Nb | Microlegato tipo SU 600 |
|---|---|---|---|
| Composizione nominale | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb più microaddizioni |
| Controsoffitto di servizio tipico per tubi metallici | intorno ai 900°C | intorno ai 950°C | intorno ai 1000°C |
| Resistenza alla rottura per scorrimento viscoso di 100.000 ore a 950°C | più basso dei tre | intermedio | più alto |
| Resistenza alla carburazione | bene | meglio | migliore |
| Applicazioni comuni | impianti più vecchi, pezzi di ricambio a basso consumo | riformatori di idrogeno standard | unità ad alta efficienza e ad alta temperatura |
Scegli la qualità in base alla temperatura di progettazione, alla composizione del mangime e ai cicli termici previsti, non solo al prezzo. Un grado microlegato inizialmente costa di più ma consente una parete più sottile, una durata di progettazione più lunga o entrambi.
I tubi del reformer sono prodotti mediante colata centrifuga anziché mediante colata statica perché il processo fornisce la struttura richiesta dal servizio. La lega fusa viene colata in uno stampo rotante di acciaio; la forza centrifuga distribuisce il metallo in modo uniforme e crea un tubo denso con una struttura a grana fine colonnare orientata perpendicolare all'asse, che conferisce la migliore resistenza allo scorrimento viscoso.
Una fusione centrifuga ben eseguita fornisce spessore di parete uniforme, alta densità senza cavità da ritiro, grani colonnari che resistono allo scorrimento viscoso e alla fatica termica e un foro interno pulito pronto per il caricamento del catalizzatore.
Non dare per scontato che tutti i tubi del reformer siano identici. La differenza appare nel controllo della composizione, nella preparazione dello stampo, nel trattamento termico e nel programma di ispezione. Confermare l'analisi chimica, i risultati di trazione a temperatura ambiente ed elevata, i rilievi sulla durezza lungo il tubo e i rapporti radiografici o ultrasonici. Questi documenti sono l'unica prova che il tubo si comporterà come previsto dal progetto.
Resistenza alla rottura per scorrimento viscoso di circa 100.000 ore a 950°C
Scala relativa con il tipo SU 600 impostato su 100. I valori esatti dipendono dal trattamento termico, dallo spessore della parete e dal livello di sollecitazione.
L'industria Tuopu produce tubi di reforming interni mediante fusione centrifuga , quindi ogni tubo esce dallo stabilimento con certificati di fusione, rapporti di test meccanici e record dimensionali legati allo stesso calore.
 Produttore cinese di tubi per reformer per la generazione di idrogeno, fabbrica Tuopu Industry è un produttore cinese di tubi per reformer per la generazione di idrogeno. Forniamo tubi catalizzatori e tubi di reazione di alta qualità direttamente... Visualizza il prodotto →
La maggior parte dei guasti ai tubi del reformer rientrano in cinque categorie:
Distribuzione tipica dei meccanismi di cedimento dei tubi del reformer
Le percentuali sono valori indicativi basati sull'esperienza degli operatori negli impianti a idrogeno alimentati; le quote effettive variano in base all'età del forno e allo stile operativo.
La conclusione pratica è che il controllo della temperatura è la leva più potente. La mappatura a infrarossi della temperatura delle pareti rivela precocemente le bande calde, mentre l’azione è ancora possibile. Una lunga durata dei tubi significa rispettare la temperatura di progetto, limitare le velocità di riscaldamento e raffreddamento, mantenere allineati i bruciatori e sostituire il catalizzatore prima che si degradi.
L'acquisto di tubi per reformer non è una transazione di base. Se la metallurgia è sbagliata o la documentazione è incompleta, il problema spesso si manifesta solo in servizio. Segui questa lista di controllo prima di ordinare:
La stessa disciplina vale per l'acquisto del forno completo. Un fornitore con esperienza interna sia nella metallurgia del riscaldatore che nella metallurgia dei tubi riduce il rischio di interfaccia. Per indicazioni sul resto del forno, l'articolo sulla selezione del riscaldatore e sulle applicazioni tecniche copre l'efficienza termica, la disposizione del bruciatore e la strategia dei materiali nel servizio petrolchimico.
I tubi radianti ricevono la maggior parte dell'attenzione, ma dal 30 al 40% del combustibile in ingresso lascia la sezione radiante come gas di scarico caldo. La sezione di convezione recupera parte di quel calore per preriscaldare l'alimentazione, surriscaldare il vapore e riscaldare l'aria di combustione. Ogni riduzione di 25°C della temperatura del camino migliora l'efficienza totale del forno di circa un punto percentuale.
Una sezione di convezione modulare è fabbricata in officina, il che riduce il lavoro in cantiere e consente saldature e test controllati. I materiali dei tubi sono selezionati per temperature metalliche moderate ma necessitano comunque di resistenza alla corrosione dei gas di scarico. Offerte dell'industria Tuopu moduli sezione convettiva adattato all'involucro del forno, semplificando l'approvvigionamento e l'installazione in loco.
 Produttore, fabbrica di moduli di sezione di convezione in Cina Tuopu Industry è un produttore e una fabbrica cinese di moduli per sezioni a convezione, che fornisce sezioni a convezione per forni modulari per carichi pesanti... Visualizza il prodotto →
Il funzionamento determina la durata effettiva del tubo più di qualsiasi margine di progettazione. Gli impianti con campagne a tubo lungo seguono le stesse pratiche di base:
Vita relativa allo scorrimento viscoso rispetto alla temperatura del metallo del tubo
Scala relativa basata sui tipici dati di rottura da scorrimento pubblicati; la relazione esatta dipende dalla lega e dal livello di stress.
La durata di progettazione è normalmente di 100.000 ore, circa 11,4 anni. La vita effettiva può essere più lunga con un'attenta gestione della temperatura o più breve se il forno presenta punti caldi cronici o cicli frequenti. Il fattore decisivo è la storia accumulata della temperatura del metallo, non l’età del calendario.
Un tubo di reforming contiene il catalizzatore e converte gli idrocarburi e il vapore in gas di sintesi in una reazione endotermica. Un tubo di cracking in un forno per etilene non contiene catalizzatore e si basa solo sul calore radiante per crackare gli idrocarburi. Le diverse esigenze di servizio richiedono scelte diverse di leghe e design.
Sono accettabili piccole saldature di attacco, ma un tubo con fessurazione da scorrimento non deve essere saldato in modo permanente. La saldatura di materiale invecchiato introduce nuove concentrazioni di stress e può nascondere danni più profondi. La pratica standard è sostituire il tubo danneggiato e ispezionare il resto della bobina.
La resistenza allo scorrimento non può essere controllata visivamente. L'unica garanzia della durata del progetto è la composizione verificabile, i dati dei test meccanici e i risultati NDT di ciascun calore. Un certificato che non corrisponde alla fusione effettiva può trasformare un progetto di 100.000 ore in una durata molto più breve.
I tubi di reforming per la generazione di idrogeno operano al limite di ciò che possono fare i metalli. Le decisioni principali riguardano il grado della lega, la qualità della fusione centrifuga, il margine di progettazione e l'affidabilità del fornitore. Se li prendi nel modo giusto, la fornace funzionerà stabilmente per un decennio o più. Salta i passaggi di verifica e scommetterai sull'intero forno su componenti costosi da sostituire.
Il team di ingegneri di Tuopu Industry può esaminare le condizioni del processo e consigliare una configurazione del forno e una qualità del tubo adatta al tuo sito. Raggiungili attraverso il pagina dei contatti .
I tubi del reformer in un impianto a ferro ridotto diretto (DRI) non sono normali tubi dello scambiatore di calore. Si trovano all’interno di un reformer alimentato, dove gas naturale, vapore e ...
READ MOREUna bobina radiante che si guasta al mese 18 invece che al quinto anno fa molto di più che interrompere la produzione di etilene. Impone un arresto non pianificato, il sollevamento della gru e u...
READ MORELa sezione di convezione di un riscaldatore è il punto in cui si vince o si perde l'efficienza termica. I gas di combustione lasciano la sezione radiante a 400–650 °C, trasportando fino...
READ MOREDopo tre anni di utilizzo di un'unità di cokefazione ritardata, la temperatura di uscita dei gas di scarico di un riscaldatore acceso era passata da 180 °C a 246 °C. I bruciatori erano rego...
READ MORE
Il nostro riformatore di generazione di idrogeno è appositamente progettato per fornire un riscaldamento preciso e affidabile per i processi di produzione di idrogeno nelle raffinerie e negli impia...
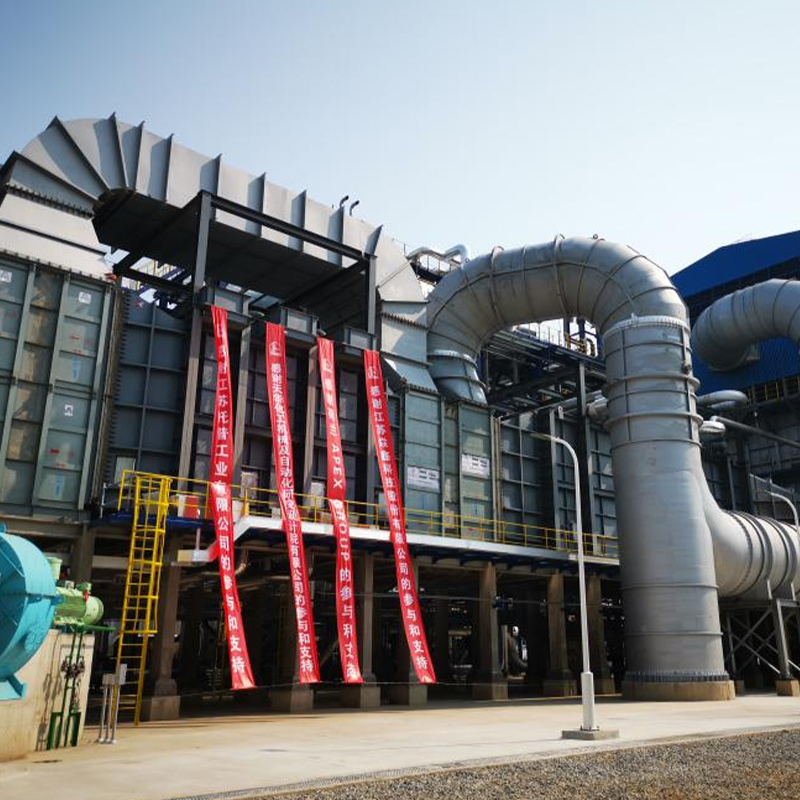
See Details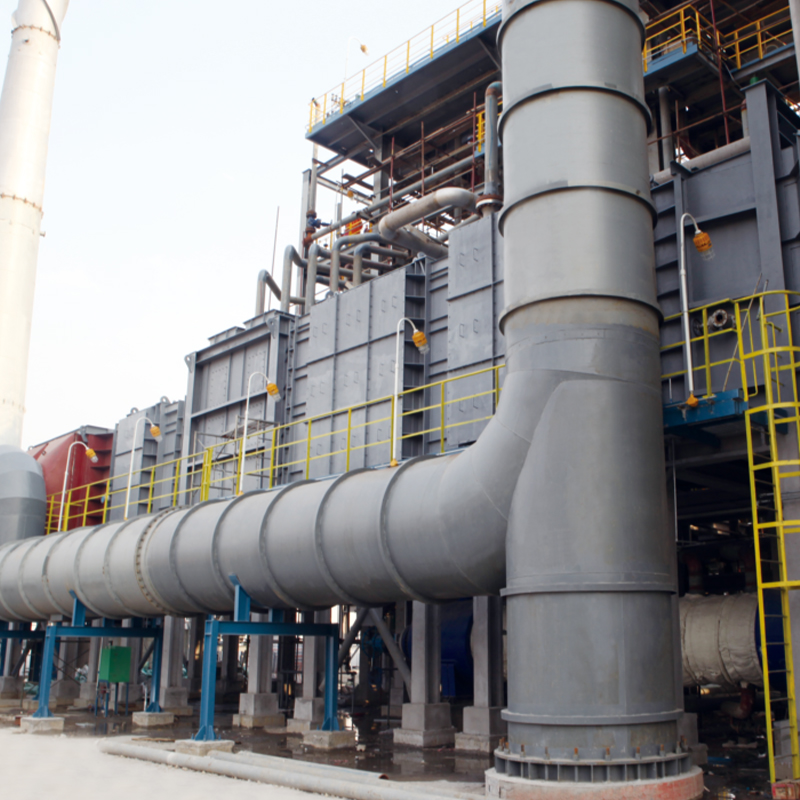
La serie di accessori per forni fornisce componenti essenziali che garantiscono il funzionamento sicuro, efficiente e affidabile dei forni industriali. Dai bruciatori e termocoppie ai supporti refr...
See Details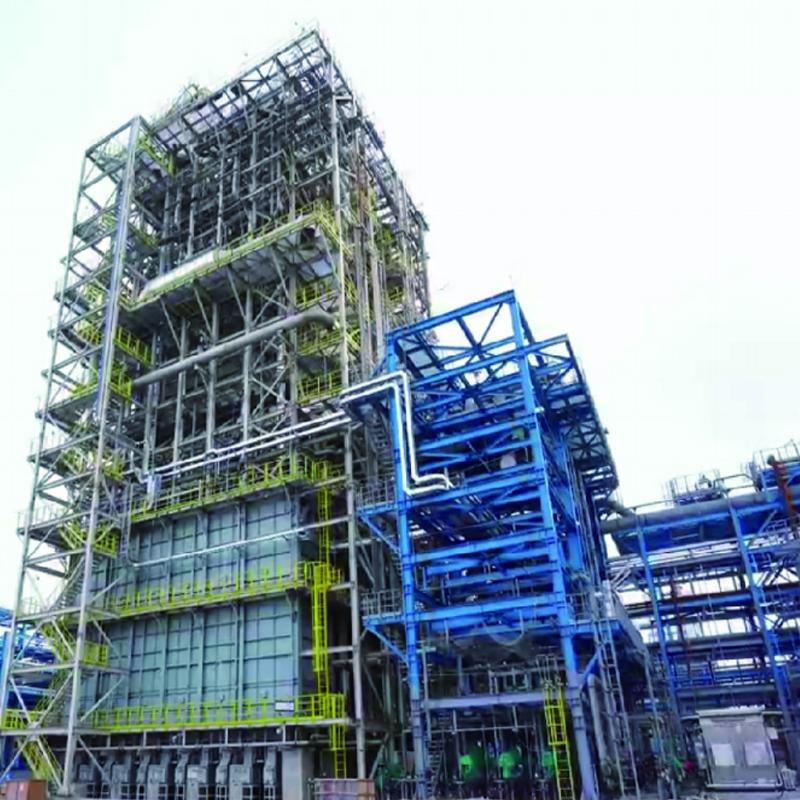
Il forno di cracking dell'etilene è un forno industriale ad alte prestazioni progettato per la produzione di etilene tramite pirolisi di idrocarburi. Il forno fornisce il calore ad alta temper...
See Details
Utilizzo di COMMOS e PID intelligente per la progettazione collaborativa bidimensionale, raggiungendo un livello di consegna digitale.
See Details
Il nostro forno di alimentazione per idrotrattamento è progettato per fornire un riscaldamento preciso e stabile per le materie prime che entrano nei reattori di idrogenazione. Garantendo un preris...
See Details
I surriscaldatori di vapore per stirene sono sistemi di forni critici negli impianti di deidrogenazione dell'etilbenzene che riscaldano il vapore a temperature elevate, spesso superiori a 800°...
See DetailsTelefono
+86 189 5262 7611
+86-(0)523 8498 2299
Indirizzo
No.20, Fuyang Road, città di Jingjiang, provincia di Jiangsu, Cina
Media